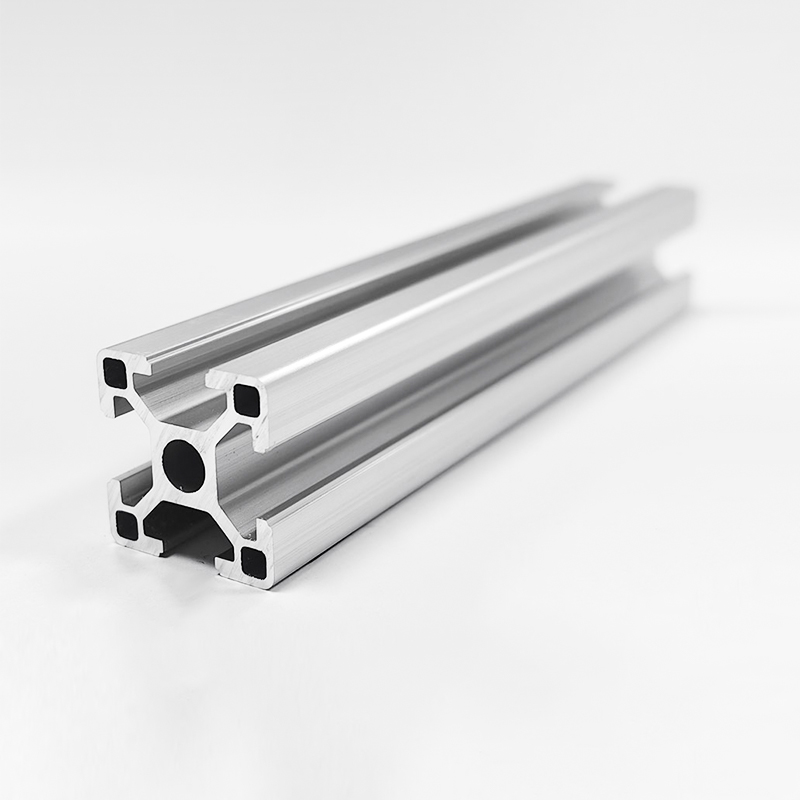
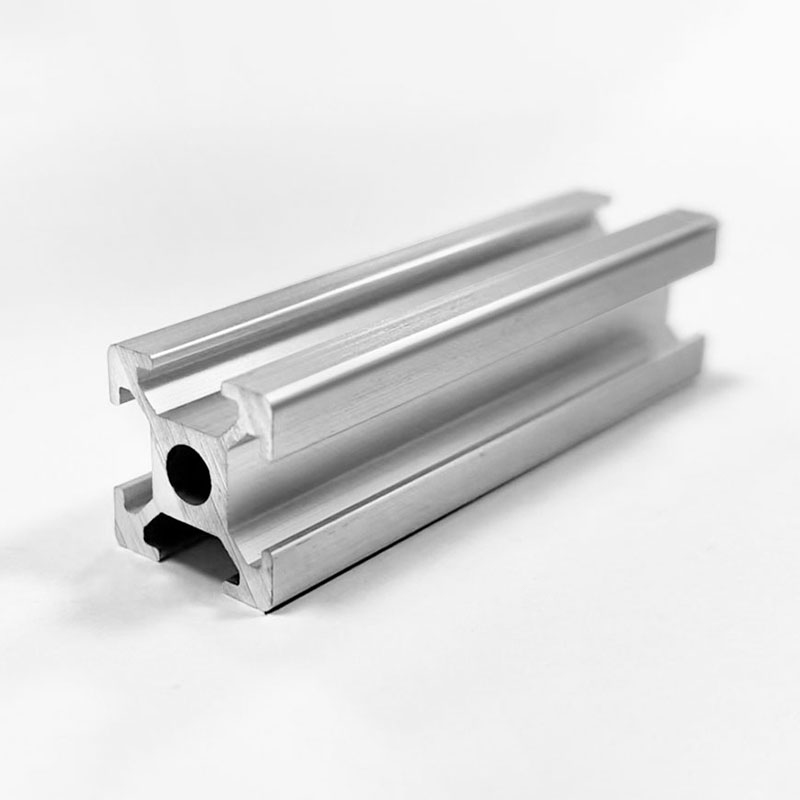
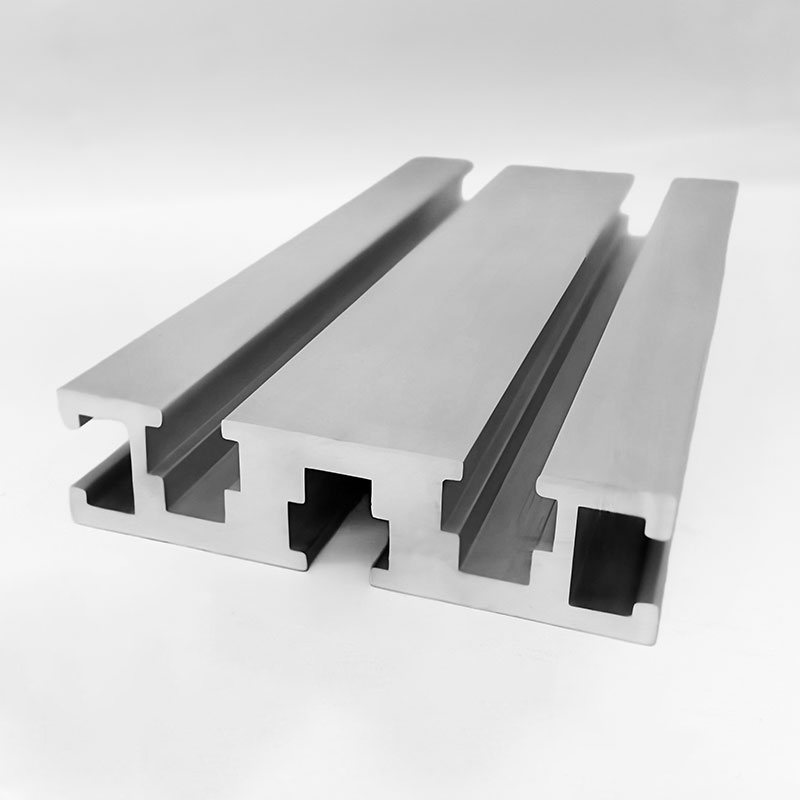
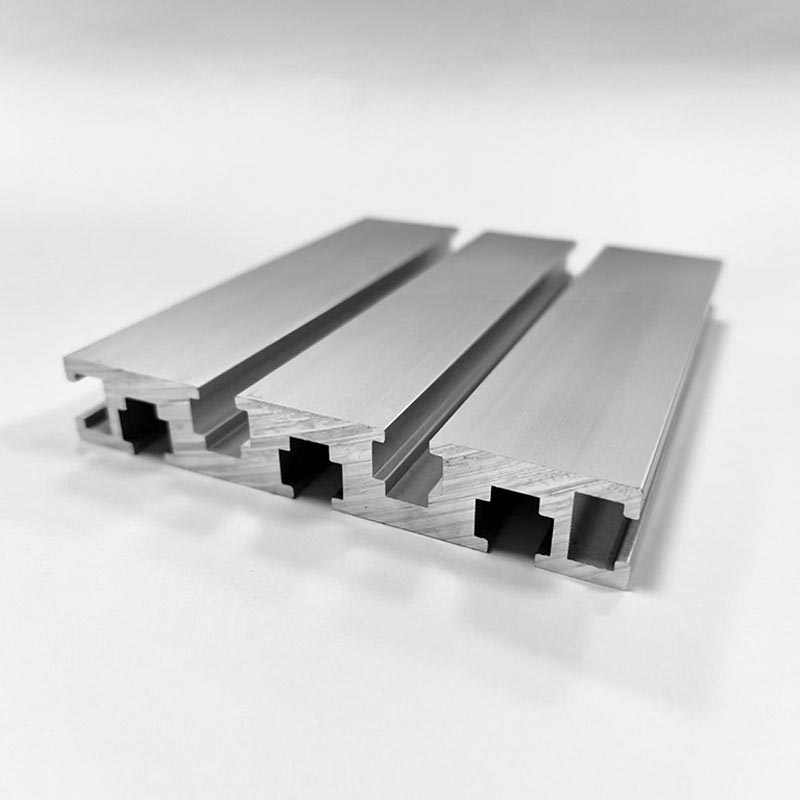
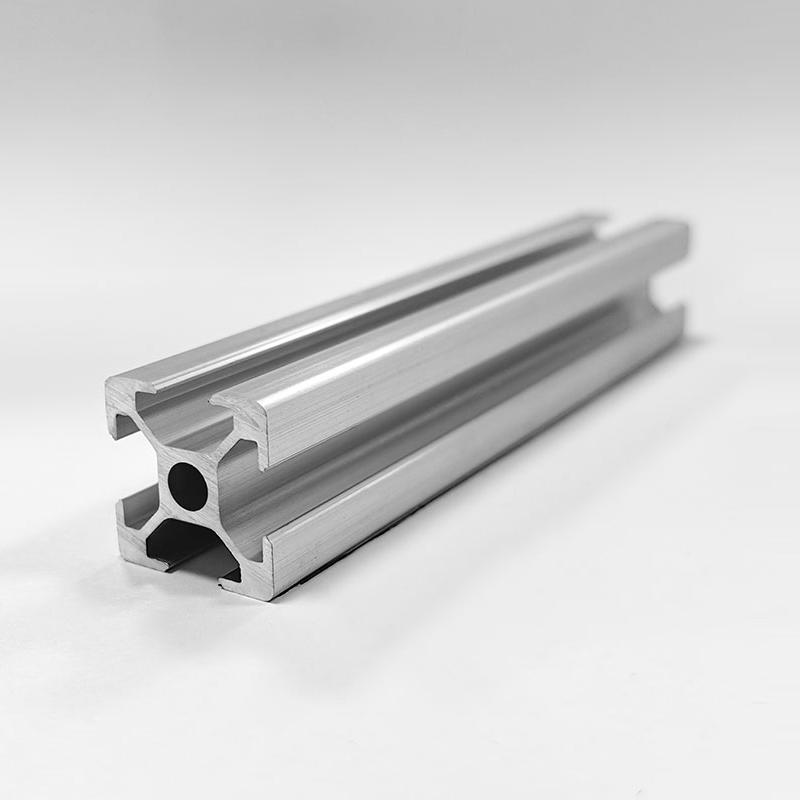
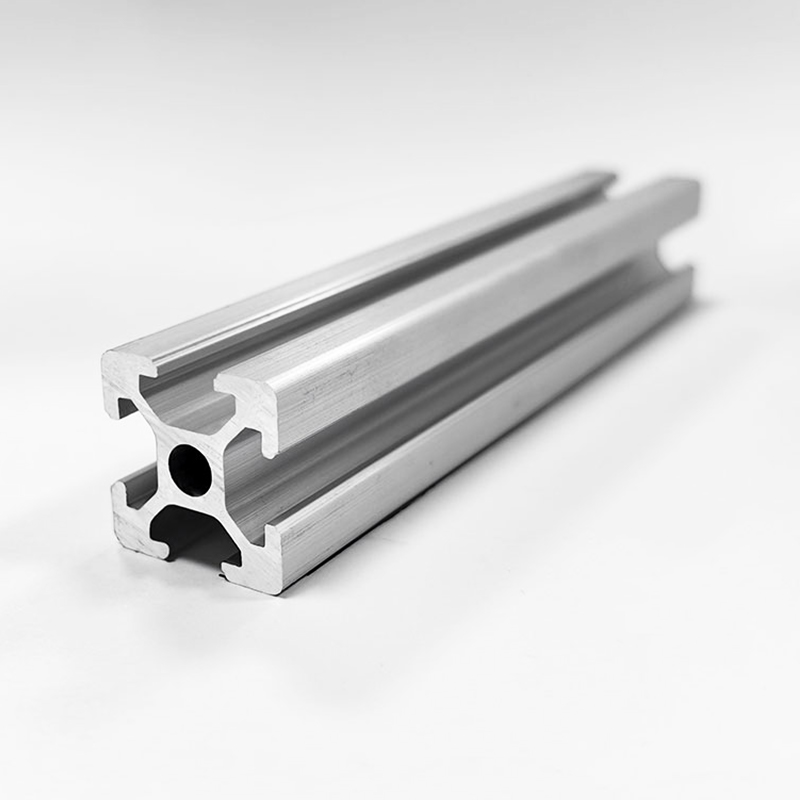
1. Einführung in Aluminium-Strangpressprofile
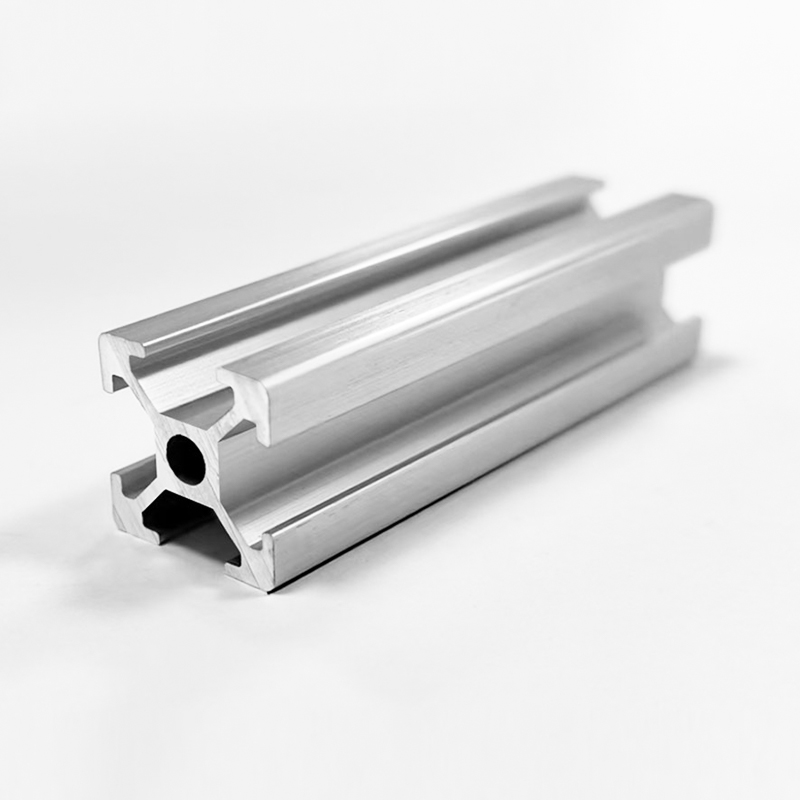
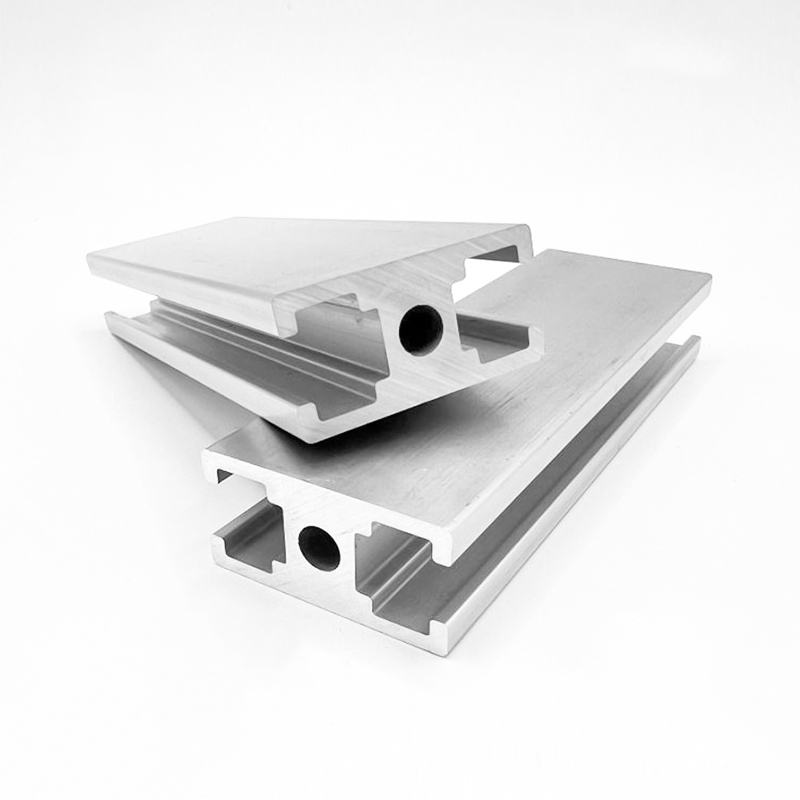
Aluminium-Strangpressprofile sind zu grundlegenden Bestandteilen im modernen Maschinenbau, im Baugewerbe, in der Automobilindustrie, bei erneuerbaren Energien und in der industriellen Automatisierung geworden. Beim Extrusionsprozess werden erhitzte Aluminiumlegierungsbarren unter extremem hydraulischen Druck durch eine geformte Stahlmatrize gepresst. Dieser Prozess führt zu durchgehenden Profilen mit komplexen, konstanten Querschnitten, die leichte Eigenschaften mit struktureller Haltbarkeit kombinieren.
Für internationale Einkäufer, Bauingenieure und Erstausrüster erfordert die Auswahl des richtigen Aluminium-Strangpressprofils die Bewertung mehrerer kritischer Faktoren. Die Materialeigenschaften werden durch die Legierungszusammensetzung, die Wärmebehandlungstemperatur, die Querschnittsgeometrie und die Oberflächenveredelungsmethoden bestimmt. Die Wahl der falschen Legierungssorte oder Härtebezeichnung kann zu vorzeitigem mechanischem Versagen, ästhetischen Beeinträchtigungen, höheren Herstellungskosten oder unnötigen Montageproblemen führen.
Dieser umfassende technische Leitfaden bietet eine ausführliche vergleichende Analyse der wichtigsten Architektur- und Strukturaluminiumlegierungen mit besonderem Schwerpunkt auf 6061, 6063 und 6005A. Es schlüsselt chemische Zusammensetzungen, mechanische Festigkeit, Härtezustände, Oberflächenbehandlungsleistung und Designtoleranzen auf, um Beschaffungsteams und Ingenieuren bei der Auswahl des optimalen Extrusionsprofils für ihre spezifischen Anwendungsanforderungen zu helfen.
2. Chemische Zusammensetzung und Metallurgie: 6061 vs. 6063 vs. 6005A
Die Leistung eines Aluminium-Strangpressprofils beruht auf seiner chemischen Zusammensetzung. Standard-Strangpressprofile gehören überwiegend zu den Aluminiumlegierungen der 6xxx-Serie, deren Hauptlegierungselemente Magnesium und Silizium sind. Diese Elemente bilden Magnesiumsilizid (Mg2Si), eine Verbindung, die die Legierung wärmebehandelbar und für die Ausscheidungshärtung geeignet macht.
2.1 Grenzwerte für die chemische Zusammensetzung (ASTM B221-Standard)
Das genaue Verhältnis von Magnesium, Silizium, Kupfer, Chrom und Eisen bestimmt das Verarbeitungsverhalten, die Extrusionsgeschwindigkeit, die Formbarkeit und die Nachalterungsfestigkeit jeder Legierungssorte.
| Legierungsgrad | Silizium (Si) | Eisen (Fe) | Kupfer (Cu) | Mangan (Mn) | Magnesium (Mg) | Chrom (Cr) | Zink (Zn) | Titan (Ti) | Aluminium (Al) |
| 6061 | 0,40 - 0,80 % | Maximal 0,70 % | 0,15 - 0,40 % | Maximal 0,15 % | 0,80 - 1,20 % | 0,04 - 0,35 % | Maximal 0,25 % | Maximal 0,15 % | Gleichgewicht |
| 6063 | 0,20 - 0,60 % | Maximal 0,35 % | Maximal 0,10 % | Maximal 0,10 % | 0,45 - 0,90 % | Maximal 0,10 % | Maximal 0,10 % | Maximal 0,10 % | Gleichgewicht |
| 6005A | 0,50 - 0,90 % | Maximal 0,35 % | Maximal 0,30 % | 0,09 - 0,50 % | 0,40 - 0,70 % | 0,10 - 0,30 % | Maximal 0,20 % | Maximal 0,10 % | Gleichgewicht |
2.2 Metallurgische Unterschiede und Legierungscharakterisierung
- 6061 Aluminiumlegierung : 6061 wird oft als Strukturaluminium bezeichnet und enthält einen höheren Anteil an Magnesium und Silizium sowie bewusste Zusätze von Kupfer (0,15 bis 0,40 Prozent) und Chrom (0,04 bis 0,35 Prozent). Kupfer erhöht die Zugfestigkeit und Härte, während Chrom die Kornstruktur verfeinert und die Rekristallisation während der Wärmebehandlung steuert. Ein höherer Legierungsgehalt erhöht jedoch die Fließspannung während der Extrusion, was die Extrusionsgeschwindigkeit begrenzt und die maximale Komplexität des Abschnitts verringert.
- 6063 Aluminiumlegierung : Weithin als Architekturaluminium anerkannt, weist 6063 einen geringeren Magnesium- und Siliziumgehalt und einen Kupfergehalt von nahezu Null auf. Diese saubere Formulierung führt zu einem geringen Verformungswiderstand während der Extrusion und ermöglicht eine reibungslose Extrusion durch komplexe Düsen mit mehreren Hohlräumen. Darüber hinaus ermöglicht es dünne Wandstärken und eine hervorragende Oberflächenglätte, was es zur bevorzugten Legierung zum Eloxieren macht.
- 6005A Aluminiumlegierung : 6005A liegt zwischen 6061 und 6063 und verfügt über einen kontrollierten Mangan- und Chromgehalt, um Festigkeit und Zähigkeit zu erhöhen, ohne die Extrudierbarkeit wesentlich zu beeinträchtigen. Im Vergleich zu 6063 bietet es eine höhere Biegefestigkeit und Schlagzähigkeit bei gleichzeitig höherer Extrusionsgeschwindigkeit als 6061.
3. Vergleich der mechanischen Eigenschaften und der Tragfähigkeit
Ingenieure müssen Aluminiumlegierungen auf der Grundlage bestimmter mechanischer Belastungskriterien auswählen, wie z. B. Streckgrenze unter Spannung, Zugfestigkeit, Dehnung und Oberflächenhärte.
3.1 Matrix der mechanischen Eigenschaften für gängige Extrusionstemperaturen
Das mechanische Verhalten variiert erheblich je nach Legierungszusammensetzung und angewandtem Wärmebehandlungsverfahren.
| Eigenschaftsparameter | 6063-T5 | 6063-T6 | 6061-T6 | 6005A-T6 | Baustahl (Referenz) |
| Höchste Zugfestigkeit (MPa) | 150 - 185 | 205 - 245 | 290 - 310 | 260 - 280 | 400 - 550 |
| Streckgrenze (0,2 % Offset, MPa) | 110 - 130 | 170 - 210 | 240 - 276 | 215 - 240 | 250 - 350 |
| Bruchdehnung (%) | 8 - 12 | 10 - 14 | 8 - 12 | 8 - 10 | 20 - 25 |
| Brinellhärte (HBW) | 60 - 65 | 73 - 80 | 95 - 100 | 85 - 90 | 120 - 160 |
| Ermüdungsgrenze (MPa) | 60 | 69 | 96 | 85 | 180 |
| Elastizitätsmodul (GPa) | 68.9 | 68.9 | 68.9 | 69.5 | 200 |
| Dichte (g/cm3) | 2.70 | 2.70 | 2.70 | 2.71 | 7.85 |
3.2 Strukturelle Belastungsanalyse: 6061 vs. 6063
- Ertrag und Zugleistung : 6061-T6 weist eine etwa 30 bis 40 Prozent höhere Streckgrenze und Zugfestigkeit auf als 6063-T6. Bei Strukturrahmen, der Montage schwerer Geräte, Hilfsrahmen für Automobilfahrgestelle und tragenden Traversen ermöglicht 6061-T6 den Konstrukteuren die Reduzierung der Profilwandstärke bei gleichzeitiger Beibehaltung der Sicherheitsmargen.
- Durchbiegung und Elastizitätsmodul : Sowohl 6061 als auch 6063 besitzen einen identischen Elastizitätsmodul von etwa 68,9 Gigapascal. Dies bedeutet, dass sich Profile aus 6061 und 6063 mit gleicher Querschnittsgeometrie unter rein elastischen Biegebedingungen, bei denen die Spannung die Streckgrenze nicht überschreitet, um genau den gleichen Betrag durchbiegen. Hohe Festigkeit erhöht nicht die Steifigkeit; Die Steifigkeit wird vollständig vom Querschnittsträgheitsmoment (I-Wert) und dem Geometriedesign bestimmt.
- Ermüdungsbeständigkeit : 6061-T6 bietet eine Dauerfestigkeit von 96 Megapascal im Vergleich zu 69 Megapascal für 6063-T6. Für Komponenten, die dynamischer zyklischer Belastung, zyklischer Vibration oder wiederholten strukturellen Stößen ausgesetzt sind, bietet 6061-T6 eine längere Lebensdauer gegen Mikrorisse und Ermüdungsversagen.
4. Wärmebehandlung und Temperaturbezeichnungen (T4, T5, T6)
Aluminium-Strangpressprofile erhalten einen erheblichen Teil ihrer Endfestigkeit durch Ausscheidungshärtung, auch künstliche Alterung genannt. Das Verständnis der Temperaturbezeichnungen ist beim Lesen von Konstruktionszeichnungen und beim Bestellen von Rohprofilen von entscheidender Bedeutung.
4.1 Erläuterung gängiger Extrusionstemperaturen
- T4-Temperierung (lösungsgeglüht und natürlich gealtert) : Das Aluminiumprofil wird bei erhöhten Temperaturen lösungswärmebehandelt, abgeschreckt und bei Raumtemperatur auf natürliche Weise in einen im Wesentlichen stabilen Zustand altern gelassen. T4-Profile behalten eine ausgezeichnete Kaltformbarkeit, Duktilität und Biegbarkeit bei und eignen sich daher für Kaltbiegen, Strecken oder schwere Umformvorgänge nach der Extrusion.
- T5-Temperierung (durch erhöhte Temperatur gekühlt und künstlich gealtert) : Das Profil verlässt die Extrusionsdüse bei Temperaturen über der Lösungsschwelle (ca. 500 Grad Celsius), wird direkt am Auslauftisch der Presse einer schnellen Luftkühlung oder Wassernebelabschreckung unterzogen und anschließend in einen künstlichen Alterungsofen gegeben (typischerweise 175 bis 195 Grad Celsius für 4 bis 8 Stunden). Die T5-Vergütung minimiert thermische Verformungen und interne Restspannungen und eignet sich daher ideal für dünnwandige Architekturformen, Türrahmen und Vorhangfassadenprofile, bei denen Dimensionsstabilität von größter Bedeutung ist.
- T6-Temperierung (lösungsgeglüht und künstlich gealtert) : Profile werden unmittelbar nach dem Verlassen der Strangpresse einer intensiven Zwangswasserabschreckung unterzogen oder in einem Offline-Lösungsofen erneut erhitzt, schnell in Wasser abgeschreckt und anschließend in einem Heizofen künstlich gealtert. Durch die T6-Vergütung wird eine maximale Ausscheidungshärtung der Mg2Si-Phase erreicht, was zu maximaler Zugfestigkeit, Härte und Verschleißfestigkeit führt.
4.2 Vergleichsmatrix der Härteeigenschaften
| Temperamentszustand | Abschreckprozess | Künstliches Altern | Stärkeniveau | Dimensionsstabilität | Kaltbiegeleistung |
| T4 | Schnelles Wasser / Ventilator | Keine (natürliches Alter) | Mäßig | Mäßig | Ausgezeichnet |
| T5 | Zwangsluft / Nebel | Ja (Standardofen) | Mittelhoch | Ausgezeichnet | Fair |
| T6 | Intensive Wasserlöschung | Ja (erweiterter Ofen) | Maximal | Gut bis mittelmäßig | Begrenzt |
5. Oberflächenveredelungs- und Beschichtungstechnologien
Extrudierte Aluminiumprofile entwickeln bei Einwirkung von Sauerstoff auf natürliche Weise einen dünnen passiven Aluminiumoxidfilm (5 bis 10 Nanometer dick). Allerdings erfordern industrielle, maritime, architektonische und dekorative Umgebungen technische Oberflächenbehandlungen, um die Korrosionsbeständigkeit, Verschleißfestigkeit, Farbgleichmäßigkeit und elektrische Isolierung zu verbessern.
5.1 Anodisieren (elektrochemische Oxidation)
Beim Eloxieren handelt es sich um einen elektrochemischen Umwandlungsprozess, der die natürliche Aluminiumoxidbeschichtung zu einer integrierten, harten, porösen Anodenschicht verdickt. Das Profil wird als Anode in ein Schwefelsäure-Elektrolytbad getaucht, während Gleichstrom angelegt wird.
- Schichtdicke : Die Standard-Architekturanodisierung reicht von 10 bis 15 Mikrometer für den Innen-/leichten Außenbereich und von 20 bis 25 Mikrometer für die atmosphärische Belastung im Meer oder in der Schwerindustrie (Qualanod-Klasse 20/25).
- Färbung : Der poröse Oxidfilm kann durch elektrolytisches Färben mit Metallsalzen (wie Zinn oder Kobalt) gefärbt werden, um Champagner-, Bronze-, Dunkelbronze- und Schwarztöne zu erzeugen, oder durch Eintauchen in ein organisches Färbebad.
- Legierungseignung : 6063 ist aufgrund seines geringen Eisen- und Kupfergehalts die beste Legierung zum Eloxieren und sorgt für ein brillantes, klares und gleichmäßiges metallisches Erscheinungsbild. Im Gegensatz dazu eloxiert 6061 aufgrund der enthaltenen Kupfer- und Chrompartikel zu einem etwas dunkleren, gräulichen Farbton.
5.2 Elektrostatische Pulverbeschichtung
Beim Pulverbeschichten wird elektrostatisch aufgeladenes trockenes duroplastisches Polymerpulver auf ein sorgfältig vorbehandeltes Aluminium-Strangpressprofil aufgesprüht. Anschließend wird das Profil in einem Härteofen bei 180 bis 200 Grad Celsius eingebrannt, wobei das Pulver schmilzt und zu einer durchgehenden Schutzschicht vernetzt.
- Beschichtungsdicke : Die Standarddicke des Trockenfilms liegt zwischen 60 und 120 Mikrometern.
- Standards : Hochleistungs-Bautenbeschichtungen entsprechen den Spezifikationen AAMA 2603, AAMA 2604 oder AAMA 2605 (Qualicoat Klasse 1, 2 oder 3).
- Vorteile : Unbegrenzte Farbverfügbarkeit (RAL-Farbpalette), verschiedene Glanzoptionen (matt, satiniert, hochglänzend), strukturierte Oberflächen, hervorragende Schlagfestigkeit und Eliminierung der Emissionen organischer Lösungsmittel (VOC-frei).
5.3 Elektrophoretische Beschichtung (E-Coating)
Die Elektrophorese kombiniert das Anodisieren mit einer sekundären, elektrolytisch abgeschiedenen wasserlöslichen Harzdeckschicht. Nach dem Standard-Anodisieren wird das nasse Profil unter Gleichstrom in einen Acryl- oder Epoxid-Beschichtungstank getaucht, der vor der Wärmehärtung einen gleichmäßigen Polymerfilm im Inneren und über den anodischen Poren abscheidet.
- Eigenschaften : Die kombinierte Schichtdicke beträgt typischerweise 15 bis 25 Mikrometer. Es bietet eine hohe Oberflächenglätte, einen ultraklaren metallischen Glanz, eine hohe Härte (bis zu 3H bis 4H Bleistifthärte) und eine überlegene Chemikalien- und Salzsprühbeständigkeit im Vergleich zur Standardeloxierung.
5.4 PVDF (Polyvinylidenfluorid) Flüssigbeschichtung
PVDF-Flüssiglacksysteme, die üblicherweise unter Handelsnamen wie Kynar 500 oder Hylar 5000 bezeichnet werden, nutzen die Fluorpolymerharztechnologie in Kombination mit haltbaren Keramikpigmenten. Als Mehrschichtsystem (Grundierung, Farbschicht und optional Klarlack) aufgetragen, bieten PVDF-Beschichtungen eine hohe Beständigkeit gegen atmosphärische Zersetzung.
- Leistung : Erfüllt die Leistungskriterien AAMA 2605. Es weist eine hervorragende Beständigkeit gegen ultraviolette Strahlung, Auskreiden, Ausbleichen der Farbe, sauren Regen und Meersalznebel auf.
- Primäre Anwendung : Architektonische Hochhausfassaden, monumentale Gebäude und Industrieanlagen an der Küste, die extremen Wetterbedingungen ausgesetzt sind.
5.5 Technische Spezifikationsmatrix für die Oberflächenbehandlung
| Behandlungsmethode | Typische Dicke | Korrosionsbeständigkeit (Salzsprühtest) | UV- und Farbstabilität | Kratzfestigkeit und Härte | Bevorzugte Primärlegierung |
| Klar eloxiert | 10 - 25 Mikrometer | Ausgezeichnet (1,000 hours) | Hervorragend | Sehr hoch (8-9 Mohs) | 6063 (Beste Klarheit) |
| Pulverbeschichtung | 60 - 120 Mikrometer | Sehr gut (1.000 - 3.000 Std.) | Gut bis hervorragend | Mäßig to High | 6063, 6061, 6005A |
| Elektrophorese | 15 - 25 Mikrometer | Superior (2.000 Stunden) | Ausgezeichnet | Hoch (3H - 4H) | 6063 |
| PVDF-Beschichtung | 30 - 45 Mikrometer | Außergewöhnlich (4.000 Stunden) | Maximal / Unmatched | Mäßig | 6063, 6061, 6005A |
6. Extrusionstoleranzen, Designregeln und Werkzeugkonstruktion
Die Entwicklung eines effizienten Aluminium-Strangpressprofils erfordert Kenntnisse der Profilgeometrie, der Wandstärkenverteilung, der symmetrischen Gewichtsverteilung und der Fertigungstoleranzen. Die richtige Konstruktion reduziert den Werkzeugverschleiß, verhindert Materialflussverzerrungen und minimiert die Produktionskosten.
6.1 Maßtoleranzstandards
Die internationale Produktion von Aluminium-Strangpressteilen folgt standardisierten Maßtoleranzen, die von Organisationen wie ASTM (American Society for Testing and Materials) und EN (European Committee for Standardization) festgelegt wurden.
- ASTM B221 / ANSI H35.2 : Regelt Maßtoleranzen für extrudierte Aluminium-Voll-, Halbhohl- und Hohlprofile in Nordamerika.
- EN 755-9 und EN 12020-2 : Definiert Standard-Präzisionstoleranzen für europäische Architektur- und Ingenieursprofile. EN 12020-2 gilt speziell für hochpräzise Strukturprofile, die enge Passtoleranzen erfordern.
6.2 Wichtige Prinzipien des Extrusionsdesigns
- Gleichmäßige Wandstärke : Abrupte Übergänge zwischen dicken und dünnen Abschnitten führen zu ungleichmäßigen Abkühlraten während der Extrusion. Dünne Abschnitte kühlen schnell ab und ziehen sich schneller zusammen, was zu Profilverzug, Einfallstellen auf den äußeren sichtbaren Oberflächen und inneren Restspannungen führt. Übergangszonen sollten eher allmähliche Radien als stufenweise Veränderungen aufweisen.
- Symmetrischer Düsenfluss : Querschnittsformen sollten im Verhältnis zur vertikalen und horizontalen Mittellinie möglichst symmetrisch sein. Asymmetrische Formen führen zu einer ungleichmäßigen Materialflussgeschwindigkeit durch den Stahlmatrizensteg, was zu einer Verdrehung und Durchbiegung des Profils führt.
- Eckradien : Vermeiden Sie scharfe 90-Grad-Innen- und Außenecken. Durch die Einbeziehung eines Mindestradius von 0,5 bis 1,0 Millimeter an Innenecken werden Spannungskonzentrationen sowohl im Extrusionswerkzeugstahl als auch im fertigen Aluminiumprofil reduziert.
- Grenze für das Zungenverhältnis : Das Zungenverhältnis bezieht sich auf die Breite eines offenen Kanals im Verhältnis zu seiner Tiefe. Tiefe, schmale Kanäle erhöhen die Kraft auf die Stahlmatrizenzunge und erhöhen das Risiko eines Matrizenbruchs. Das Zungenverhältnis sollte bei Standard-Strangpressteilen im Allgemeinen unter 3:1 gehalten werden, obwohl mit speziellen Werkzeugstählen Verhältnisse bis zu 5:1 erreicht werden können.
7. Fertigung, CNC-Bearbeitung und Montagetechniken
Die meisten industriellen Aluminiumprofile müssen nach der Extrusion gefertigt werden, einschließlich Zuschneiden auf präzise Längen, Bohren, Fräsen, Gewindeschneiden, Biegen und Verbinden, bevor sie in endgültige Baugruppen eingebaut werden.
7.1 Eigenschaften der Präzisions-CNC-Bearbeitung
- Bearbeitbarkeit von 6061-T6 : Hohe Strukturhärte (95 HBW) ermöglicht Hochgeschwindigkeits-CNC-Fräsen, Drehen und Bohren. Die Späne brechen sauber von der Schneide des Schneidwerkzeugs ab, verhindern so die Bildung von Aufbauschneiden und sorgen für hervorragende Oberflächengüten.
- Bearbeitbarkeit von 6063-T5/T6 : Eine geringere Härte (60 bis 75 HBW) macht 6063 anfälliger für gummiartige Späne, die an Schneidwerkzeugen haften können, wenn Schnittgeschwindigkeiten, Vorschübe und Kühlschmierung nicht richtig gesteuert werden. Für die Bearbeitung von 6063 werden ein- oder zweischneidige Hochgeschwindigkeits-Schaftfräser mit Aluminiumgeometrie und polierten Spannuten empfohlen.
7.2 Füge- und Schweißtechnologien
Aluminiumstrangpressteile können durch mechanische Verbindungselemente, strukturelle Klebeverbindungen oder thermische Schweißverfahren verbunden werden.
- Wolfram-Schutzgasschweißen (GTAW / WIG) und Metall-Schutzgasschweißen (GMAW / MIG) : 6061 und 6063 sind wärmebehandelbare Legierungen. Während des Schweißens entsteht durch örtliche Wärmezufuhr eine Wärmeeinflusszone (HAZ) neben der Schweißnaht. In der HAZ kommt es zu einem lokalen Glühen, wodurch die mechanische Festigkeit in dieser Zone um etwa 30 bis 50 Prozent im Vergleich zu den Werten des Grundmetalls verringert wird. Diese Festigkeitsreduzierung muss in Strukturberechnungen berücksichtigt werden, oder es muss eine Lösungswärmebehandlung und Alterung nach dem Schweißen durchgeführt werden. Zu den empfohlenen Fülllegierungen gehören 4043 (Al-Si) für allgemeine Anwendungen oder 5356 (Al-Mg) für eine höhere Duktilität der Verbindung und eine Farbanpassung nach dem Anodisieren nach dem Schweißen.
- Reibrührschweißen (FSW) : Rührreibschweißen ist eine Festkörperverbindungstechnik, bei der ein rotierendes Werkzeug Reibungswärme erzeugt und Aluminiumprofile plastisch verbindet, ohne dass das Material schmilzt. FSW vermeidet Heißrisse, Porosität und starke Verschlechterung der HAZ-Festigkeit und eignet sich daher ideal für die Verbindung breiter extrudierter Plattenbaugruppen in Triebwagen, Batteriekästen und Schiffsdecks.
8. Technische Auswahlmatrix nach Branchenanwendung
Um Konstrukteure und Einkaufsmanager bei der Auswahl der optimalen Legierungs-, Härte- und Oberflächenkombination zu unterstützen, werden in der folgenden Matrix empfohlene Profilspezifikationen für Kernindustriebereiche hervorgehoben.
| Anwendungsbereich | Spezifische Anwendung | Empfohlene Legierung und Härte | Primäre Oberflächenveredelung | Wichtiger technischer Treiber |
| Architektonisches Gebäude | Fensterrahmen, Türen, Vorhangfassaden, Ladenfronten | 6063-T5 / 6063-T6 | Eloxiert (15–25 µm) / Pulverbeschichtung / PVDF | Überlegene Ästhetik, komplexe Hohlgeometrie, Korrosionsbeständigkeit |
| Solar- und erneuerbare Energie | Montagerahmen für Solarmodule, Nachführungsschienen | 6005A-T6 / 6061-T6 | Klar eloxiert (10–15 µm) | Hohes Verhältnis von Festigkeit zu Gewicht, Windlastbeständigkeit, schnelle Montage vor Ort |
| Automobil & Elektrofahrzeuge | Batteriegehäuserahmen, Sturzträger, Dachreling | 6061-T6 / 6005A-T6 | Chromatfreie Umwandlung / E-Beschichtung | Absorption der Schlagenergie, hohe Streckgrenze, Schweißbarkeit |
| Industrielle Automatisierung | Modulare T-Nut-Rahmen, Förderbandführungen, Roboterportale | 6063-T6 / 6061-T6 | Klar eloxiert | Präzise Maßtoleranzen, Kratzfestigkeit der Oberfläche, strukturelle Steifigkeit |
| Elektronik & HVAC | LED-Kühlkörper, Wechselrichtergehäuse, Wärmetauscher | 6063-T5 | Eloxiert / Elektrophorese | Hohe Wärmeleitfähigkeit (1200 W/m·K), feine Extrudierbarkeit dünner Rippen |
| Transport und Schifffahrt | LKW-Karosserieböden, Bootsgangways, Eisenbahninnenrahmen | 6061-T6 / 6005A-T6 | Pulverbeschichtung in Marinequalität / eloxiert | Korrosionsbeständigkeit in Chloridumgebungen, dynamische Ermüdungsfestigkeit |
Häufig gestellte Fragen
FAQ 1: Was ist der Hauptunterschied zwischen den Aluminium-Strangpressprofilen 6061 und 6063?
Der Hauptunterschied liegt in der chemischen Zusammensetzung, Festigkeit und Oberflächenveredelung. 6061 enthält einen höheren Anteil an Magnesium und Silizium sowie zugesetztes Kupfer und Chrom. Dadurch ist 6061-T6 etwa 30 bis 40 Prozent stärker als 6063-T6 und eignet sich daher ideal für stark tragende Strukturanwendungen. Im Gegensatz dazu hat 6063 eine sauberere Zusammensetzung mit niedrigem Kupfergehalt, bietet eine außergewöhnliche Extrudierbarkeit in komplexe oder dünnwandige Formen und sorgt für eine hervorragende eloxierte Oberfläche für architektonische Anwendungen.
FAQ 2: Warum wird für eloxierte Architekturprofile die Legierung 6063 der Legierung 6061 vorgezogen?
6063-Aluminium enthält praktisch kein Kupfer und einen geringen Eisengehalt, sodass es bei der elektrolytischen Verarbeitung einen äußerst gleichmäßigen, klaren und hellen anodischen Oxidfilm bilden kann. 6061 enthält Kupfer (0,15 bis 0,40 Prozent) und Chrom, die mikrokonstituierende Phasenpartikel bilden, die Licht streuen, was nach dem Eloxieren zu einem etwas dunkleren, gräulichen oder fleckigen Aussehen führt. Für visuelle Architekturkomponenten bietet 6063 eine hervorragende Oberflächenkonsistenz und Farbbrillanz.
FAQ 3: Wie wirkt sich die Härtebezeichnung auf die Leistung eines Aluminiumprofils aus?
Härtebezeichnungen geben die Wärmebehandlung und mechanische Bearbeitung des Aluminiumprofils an. Beispielsweise bietet T4-Temper eine mäßige Festigkeit bei hoher Duktilität und eignet sich daher für Profile, die nach der Extrusion kalt gebogen werden müssen. Die T5-Vergütung wird durch Luftabschreckung in der Strangpresse und anschließende künstliche Alterung hergestellt und sorgt für gute Festigkeit und Dimensionsstabilität bei minimaler thermischer Verformung. T6-Temperierung beinhaltet aggressives Abschrecken mit Wasser und längere künstliche Alterung, wodurch maximale Zugfestigkeit und Härte für tragende Strukturen erreicht werden.
FAQ 4: Können Aluminium-Strangpressprofile Baustahl in tragenden Rahmen ersetzen?
Ja, Aluminiumstrangpressteile können Baustahl in vielen tragenden Anwendungen ersetzen und bieten eine Gewichtsreduzierung von etwa 60 Prozent. Während Aluminium etwa ein Drittel der Dichte und des Elastizitätsmoduls von Stahl aufweist (68,9 GPa gegenüber 200 GPa), können Bauingenieure die geringere Steifigkeit kompensieren, indem sie die Profilquerschnittstiefe erhöhen und das Trägheitsmoment des Abschnitts optimieren. Aluminium bietet außerdem eine natürliche Korrosionsbeständigkeit und senkt so die langfristigen Wartungskosten, die mit dem Rostschutz von Stahl verbunden sind.
FAQ 5: Was verursacht Verzug oder Verdrehung in extrudierten Aluminiumprofilen während der Herstellung?
Verwerfungen und Verdrehungen resultieren typischerweise aus einer ungleichmäßigen Fließgeschwindigkeit des Metalls durch den Steg der Extrusionsdüse, einer ungleichmäßigen Abkühlung über asymmetrische Querschnitte beim Austritt des Profils aus der Düse oder einer ungleichmäßigen Spannungsentlastung während des Streckens. Das Entwerfen von Profilen mit gleichmäßiger Wandstärke, ausgewogener Querschnittssymmetrie und geeigneten Übergangsradien trägt dazu bei, einen gleichmäßigen Materialfluss und eine gleichmäßige Kühlung sicherzustellen und gleichzeitig enge Maßtoleranzen für die Geradheit einzuhalten.
Branchenreferenzen und -standards
- ASTM B221 / B221M : Standardspezifikation für extrudierte Stangen, Stäbe, Drähte, Profile und Rohre aus Aluminium und Aluminiumlegierungen. ASTM International, West Conshohocken, PA.
- EN 755 (Teile 1-9) : Aluminium und Aluminiumlegierungen – extrudierte Stangen/Stäbe, Rohre und Profile. Europäisches Komitee für Normung (CEN), Brüssel.
- EN 12020 (Teile 1-2) : Aluminium und Aluminiumlegierungen – Extrudierte Präzisionsprofile aus den Legierungen EN AW-6060 und EN AW-6063. Europäisches Komitee für Normung (CEN), Brüssel.
- Der Aluminiumverband : Aluminiumstandards und -daten (ASD) , Washington, D.C.
- AAMA 2605 : Freiwillige Spezifikation, Leistungsanforderungen und Testverfahren für hochwertige organische Beschichtungen auf Aluminiumstrangpressprofilen und -platten. Fenestration & Glazing Industry Alliance (FGIA).
- ASM International : ASM-Handbuch, Band 2: Eigenschaften und Auswahl: Nichteisenlegierungen und Spezialwerkstoffe. ASM International, Materials Park, OH.