Wenn ein Maschinenbauer nach dem Schmelzpunkt von Aluminium fragt, hat er meist nicht vor, etwas zu schmelzen. Sie überprüfen eine Schweißzeichnung, spezifizieren ein Druckgussgehäuse oder bestätigen, dass ein Rahmen aus extrudiertem Profil in der Nähe einer Wärmequelle stehen kann. Die Antwort ist einfach: Reines Aluminium schmilzt bei 660,32°C oder 933,47 K / 1220,58°F. Alles, was über diesen Wert hinausgeht, hängt von der Legierungssorte, den Erhitzungsbedingungen und dem verwendeten Verfahren ab.
Diese Zahl ist mehr als nur eine triviale Antwort: Sie entscheidet darüber, ob ein Teil gegossen, extrudiert, geschweißt oder bearbeitet werden soll, und sie erklärt, warum sich Aluminium in der Werkstatt anders verhält als Stahl. Die folgenden Abschnitte behandeln den Referenzwert, wie Legierungen ihn in einen Schmelzbereich erweitern und wie diese Informationen in der realen Produktion angewendet werden.
Der Schmelzpunkt von Aluminium auf einen Blick
Aluminium hat einen der niedrigsten Schmelzpunkte unter den üblichen Strukturmetallen. Der akzeptierte Referenzwert für reines Aluminium ist:
- 660,32°C (degrees Celsius)
- 933,47 K (Kelvin)
- 1220,58°F (Grad Fahrenheit)
Dieser Wert wird an Aluminium mit einer Reinheit von etwa 99,996 % gemessen. Es handelt sich um einen echten Schmelzpunkt im thermodynamischen Sinne: Bei 660,32 °C befinden sich die feste und die flüssige Phase im Gleichgewicht, und zusätzliche Wärme wandelt festes Aluminium in Flüssigkeit um, ohne dass sich die Temperamentatur ändert. Handelsübliche Reinheitsgrade, Gusslegierungen und Knetlegierungen verhalten sich unterschiedlich, da Verunreinigungen und absichtliche Zusätze den Übergang über einen Temperaturbereich verteilen.
Warum der Schmelzpunkt beim Gießen, Schweißen und Extrudieren wichtig ist
Fast jeder Aluminiumproduktionsprozess ist relativ zum Schmelzpunkt ausgerichtet. Darüber erfolgt das Gießen, darunter das Extrudieren und lokal wird darüber geschweißt. Wenn Sie wissen, wo Ihr Prozess sitzt, können Sie die häufigsten Qualitätsmängel verhindern.
Gießen: Arbeiten mit der flüssigen Phase
Gießen ist der einzige gängige Prozess, der den Schmelzpunkt vollständig überschreitet. Druckgusslegierungen werden auf einer Temperatur zwischen etwa 680 °C und 740 °C gehalten, damit das Metalll über genügend Überhitzung verfügt, um dünne Formabschnitte zu füllen, bevor es erstarrt. Der Liquidus teilt der Gießerei mit, wie viel Überhitzung verfügbar ist; Der Solidus sagt ihnen, wann der Guss stabil genug ist, um ihn auszuwerfen. Schwerkraft- und Sandguss folgen bei leicht unterschiedlichen Temperaturen der gleichen Logik.
Schweißen: lokales Schmelzen mit praktischen Konsequenzen
Beim Schweißen wird eine kleine Zone über den Schmelzpunkt erhitzt, aber Aluminium macht dies schwieriger, als die Temperatur allein vermuten lässt. Jede Aluminiumoberfläche trägt eine dünne Oxidschicht, die bei etwa 2072 °C schmilzt, sodass die Oxidhaut fest bleibt, während das darunter liegende Grundmetall bereits geschmolzen ist. Aus diesem Grund sind beim WIG- und MIG-Schweißen Wechselstrom und eine oxidreinigende Wirkung erforderlich, und eine schlechte Vorbereitung führt zu Oxideinschlüssen und Porosität. Aluminium gibt auch keine visuelle Warnung vor dem Schmelzen: Es glüht nicht rot wie Stahl, sodass ein überhitztes Schweißbad ohne erkennbares Signal zusammenbrechen kann.
Extrusion: Warmumformung unterhalb des Schmelzpunktes
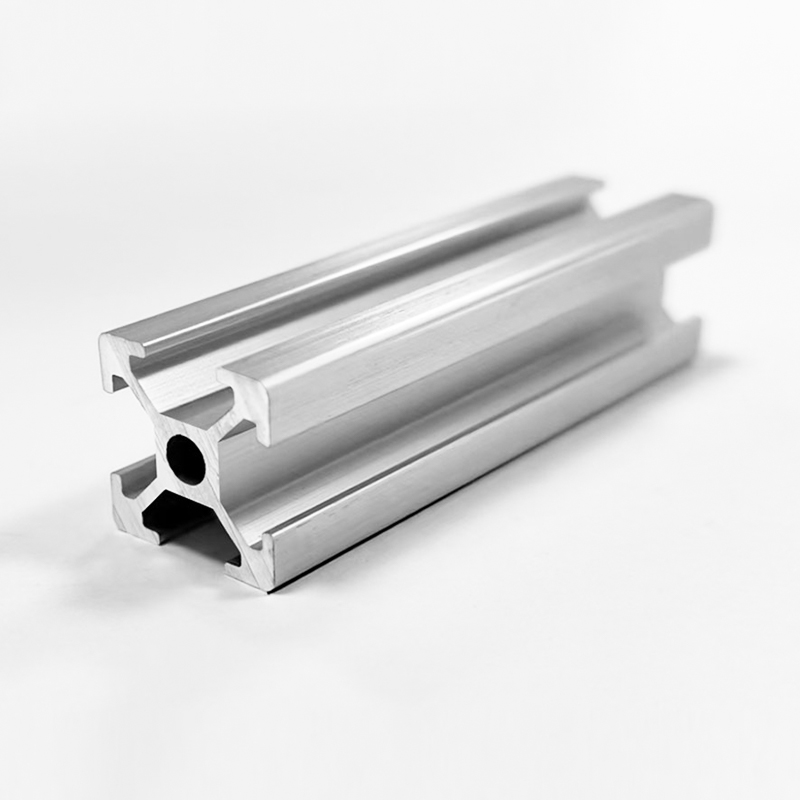
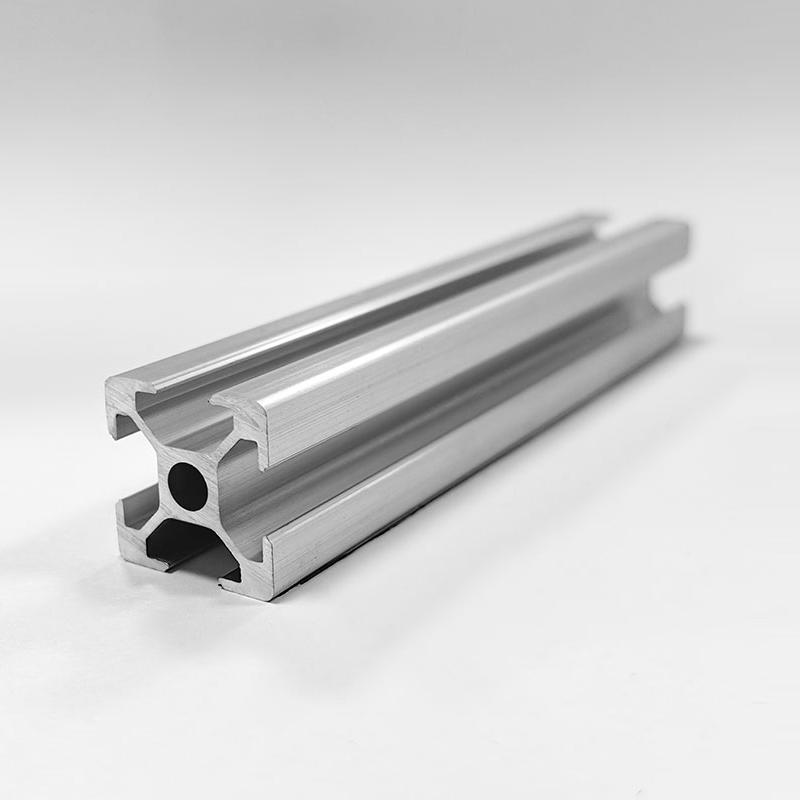
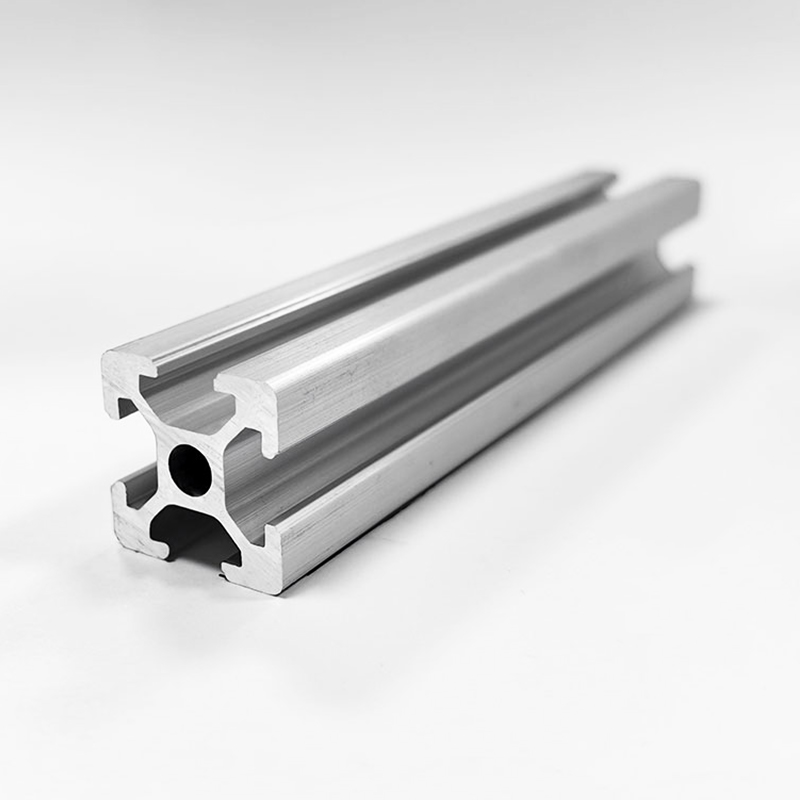
Beim Extrudieren bleibt das Metall bewusst im festen Zustand. Knüppel aus 6xxx-Legierungen werden auf etwa 450–500 °C weit unterhalb des Solidus vorgewärmt, sodass das Material weich und plastisch wird, aber niemals teilweise geschmolzen wird. Dadurch können komplexe Querschnitte unter Einhaltung enger Toleranzen durch eine Matrize gepresst werden. Als Hersteller von industrielle Aluminium-Strangpressprofile Wir behandeln die Knüppeltemperatur als einen der am besten kontrollierten Parameter an der Presse: Zu kalt und das Profil reißt, zu heiß und die Oberflächenqualität verschlechtert sich, und am Solidus beginnt der Abschnitt zu reißen. Für Standardrahmenprofile wie unsere T-Nut-Aluminium-Strangpressprofile der Serie 2020 Durch die stabile Vorwärmung bleibt der Querschnitt vom ersten bis zum letzten Meter genau.
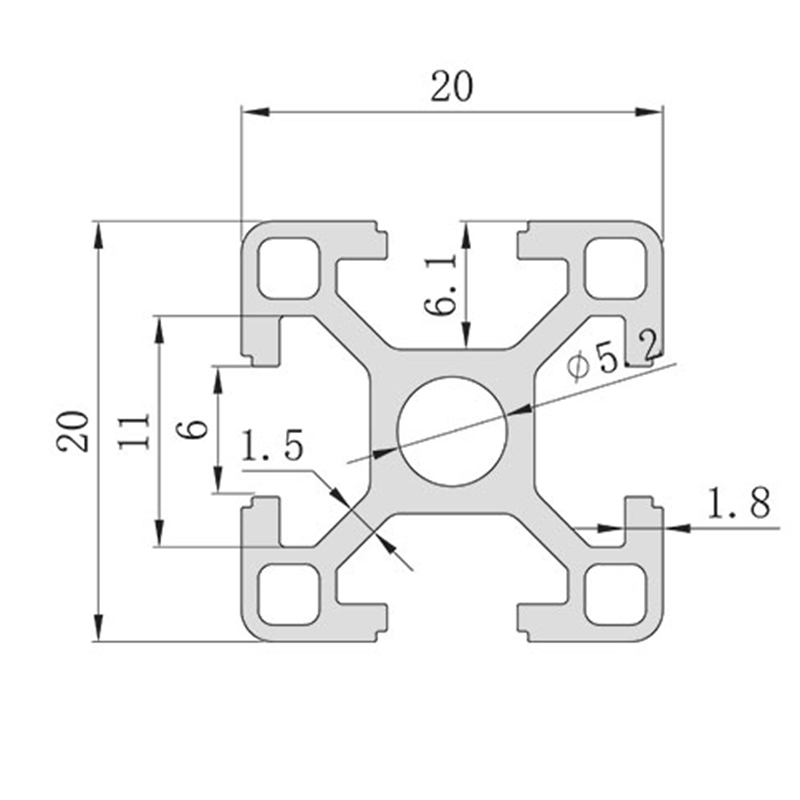 OEM-Aluminium-Strangpressprofil der Serie 2020 mit 6-mm-T-Nut-Design Lieferanten, Com Shanghai Huishuo Aluminium Industry Technology Co., Ltd. ist ein Aluminium-Strangpressprofil der Serie 2020 im Großhandel mit 6 mm T-Nut-Design ... Produkt anzeigen →
Solidus und Liquidus: Wie Legierungen den Schmelzpunkt erweitern
Reines Aluminium schmilzt bei einer einzigen hohen Temperatur. Sobald Legierungselemente hinzugefügt werden, breitet sich der Übergang in einem Bereich aus. Die Solidus ist die höchste Temperatur, bei der die Legierung noch vollständig fest ist; die Liquidus ist die niedrigste Temperatur, bei der es vollständig flüssig ist. Zwischen beiden bestehen feste und flüssige Phasen nebeneinander, was beim Gießen normal, bei der Wärmebehandlung und beim Schweißen jedoch gefährlich ist.
Tabelle 1. Typische Schmelzbereiche für gängige Aluminiumlegierungen. Die Werte variieren geringfügig je nach genauer Zusammensetzung und Temperament; immer anhand des Mühlenzertifikats bestätigen. | Legierung | Temper | Solidus (°C) | Liquidus (°C) | Typische Anwendung |
| 6063 | T5 / T6 | 615 | 655 | Strangpressprofile, Rahmen, Architekturprofile |
| 6061 | T6 | 582 | 652 | Strukturabschnitte, Schweißbaugruppen |
| 5052 | H32 | 607 | 649 | Marinepaneele, Blecharbeiten |
| 7075 | T6 | 477 | 635 | Hochfeste Komponenten für die Luft- und Raumfahrt |
| A356 | T6-Besetzung | 574 | 610 | Gussräder, Pumpengehäuse |
Beachten Sie die Ausbreitung: 6061 ist oberhalb von 582 °C bereits teilweise geschmolzen, obwohl es erst bei 652 °C vollständig flüssig ist. Extrusionsdüsen bleiben unterhalb des Solidus, um Heißrisse zu vermeiden. Bei der Wärmebehandlung kommt es bei Überschreitung des Solidus zu Anschmelzungen, die die mechanischen Eigenschaften des Bauteils dauerhaft zerstören.
Faktoren, die den Schmelzpunkt von Aluminium beeinflussen
Mehrere reale Variablen verändern das Verhalten des theoretischen Schmelzpunkts in der Werkstatt.
Legierungselemente
Silizium und Kupfer senken den Schmelzbereich stärker als alle anderen üblichen Zusätze. Das Aluminium-Silizium-Eutektikum liegt bei etwa 577 °C mit etwa 12,6 % Silizium, weshalb die meisten Gusslegierungen auch bei Temperaturen verarbeitbar bleiben, bei denen Knetlegierungen noch fest sind. Auch Magnesium und Zink senken den Solidus, wie die Zeile 7075 in Tabelle 1 zeigt. Die Legierungsauswahl ist daher untrennbar mit der Prozessauswahl verbunden.
Reinheitsgrad
Aluminium mit einer Reinheit von 99,99 % schmilzt innerhalb eines Bruchteils eines Grads von 660,32 °C. Handelsübliche Reinheitsgrade von 99,5–99,8 % enthalten Spuren von Eisen und Silizium, die den Übergang um einige Grad verbreitern. Bei den meisten Strukturarbeiten ist der Unterschied vernachlässigbar, aber beim Hartlöten und Präzisionsgießen ändert er die Auswahl des Füllstoffs und die Einweichzeiten.
Die Oxidschicht
Aluminiumoxid schmilzt bei etwa 2072 °C, etwa dreimal so hoch wie das Metall darunter. Beim Schweißen und Löten muss die Schicht aufgebrochen bzw. entfernt werden, da sonst die Metallschmelze die Verbindung nicht benetzen kann. Während des Schmelzens zum Gießen schwimmt die Oxidhaut oben und kann abgeschöpft werden, fängt aber auch Gas und Einschlüsse ein, wenn sie in die Schmelze eingerührt wird. Die Oxidschicht verändert den Schmelzpunkt des Metalls nicht, ist aber der Hauptgrund dafür, dass Aluminium schwerer zu schweißen ist als Stahl.
Druck und Heizrate
Aus technischen Gründen haben weder Druck noch Heizrate einen praktischen Einfluss auf den Schmelzpunkt von Aluminium. Druckeffekte treten nur in der speziellen Hochdruckforschung auf, und die Heizrate beeinflusst, wie genau Sie den Übergang beobachten, nicht den Gleichgewichtswert selbst. Vertrauen Sie dem Materialdatenblatt, nicht dem Pyrometerwert.
Was der Schmelzpunkt für Aluminiumprofile und -rahmen bedeutet
Für ein Aluminiumprofilrahmen , der Schmelzpunkt ist fast nie die Auslegungsgrenze. Rahmen sind gegen Durchbiegung, Streckgrenze und Verbindungssteifigkeit konstruiert und nicht gegen Schmelzen. Die Temperatur ist immer noch in zweierlei Hinsicht wichtig.
Erstens erweicht ein kontinuierlicher Betrieb bei über etwa 250–300 °C die standardmäßigen 6xxx-Vergütungen, lange bevor es zum Schmelzen kommt: Alterungseffekte kehren sich um, die Festigkeit nimmt ab und Klemmverbindungen können kriechen. Zweitens führt jedes an einem Rahmen durchgeführte Schweißen oder Löten zu einem lokalen Schmelzen, das die Wärmeeinflusszone ausglüht. Wenn ein Maschinenrahmen in der Nähe einer Schweißverbindung Lasten tragen muss, lassen Sie die Verbindung nach dem Schweißen erneut altern oder konstruieren Sie sie neu.
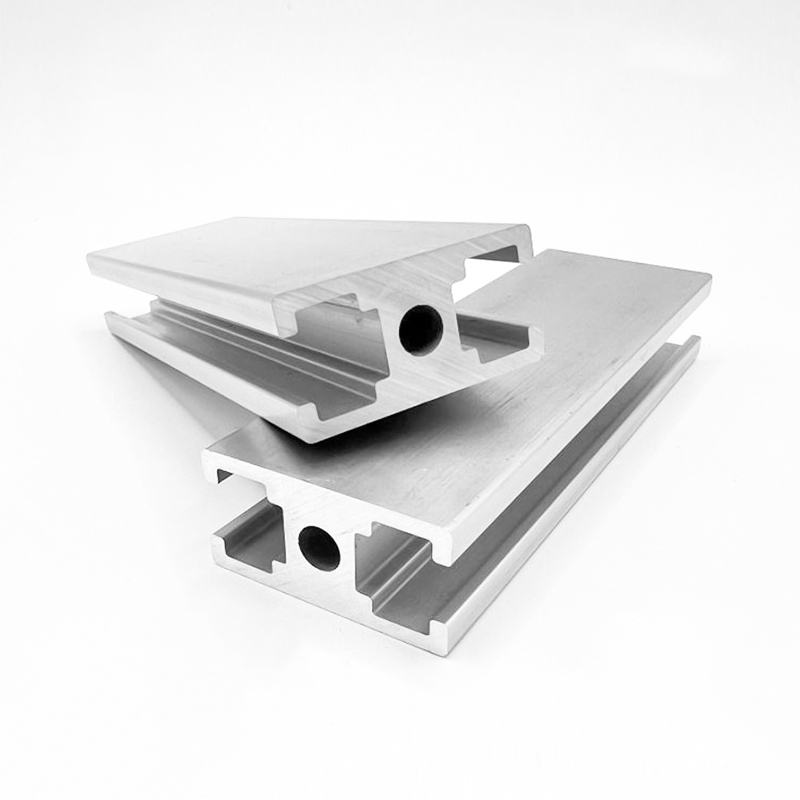
Bei tragenden Strukturen mit Vibrationen oder Punktlasten sorgt der niedrige Elastizitätsmodul von Aluminium dafür, dass die Profilsteifigkeit die Arbeit erledigt. Wir empfehlen häufig schwerere Wandabschnitte wie z Verdickte tragende 4040 T-Nut-Aluminiumprofile anstatt dies durch stärkere Legierungen zu kompensieren, da der Rahmen steifer wird, ohne dass sich das Schweißverhalten oder die Schmelzeigenschaften ändern. Wenn Sie Serien und Lastklassen vergleichen, ein praktischer technischer Leitfaden T-Nut-Aluminium-Strangpresssysteme spart mehr Designzeit als die erneute Überprüfung der Schmelztemperaturen.
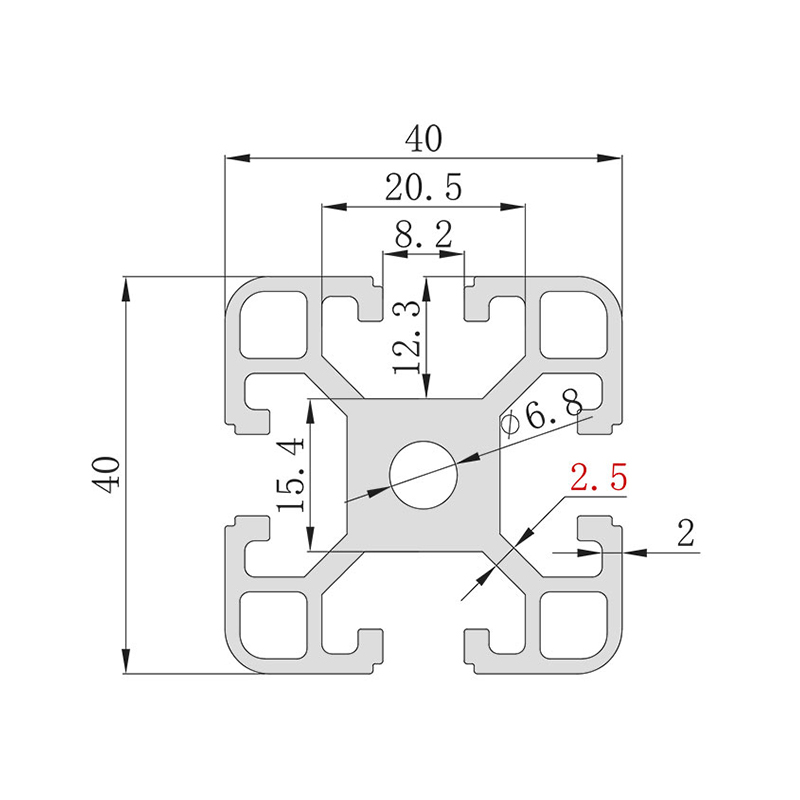 OEM HS-8-4040B Verdicktes tragendes T-Nut-4040-Aluminiumprofil, 2,5 mm Wandstärke Shanghai Huishuo Aluminium Industry Technology Co., Ltd. ist China Großhandel HS-8-4040B verdicktes tragendes T-Nut 4040 Aluminiumprofil ... Produkt anzeigen →
Aluminium im Vergleich zu anderen unedlen Metallen: Warum 660 °C wichtig sind
Tabelle 2. Ungefähre Schmelzpunkte gängiger technischer Metalle zum Vergleich. | Metal | Schmelzpunkt (°C) | Schmelzpunkt (°F) | Vergleich mit Aluminium |
| Zink | 419.5 | 787 | Unten; schützt Stahl als Verzinkungsüberzug |
| Magnesium | 650 | 1202 | Ähnlich; Wird in leichten Gussteilen verwendet |
| Aluminium (rein) | 660.3 | 1220.6 | Referenz |
| Messing (typisch) | 900-940 | 1650-1720 | Höher; schwieriger zu gießen und zu bearbeiten |
| Kupfer | 1084.6 | 1984 | Viel höher; hervorragende Leitfähigkeit |
| Edelstahl | 1400-1450 | 2550-2640 | Viel höher; Hochtemperaturbetrieb |
| Weicher Stahl | 1370-1510 | 2500-2750 | Viel höher; struktureller Ausfall |
Die wichtigste Konsequenz ist wirtschaftlicher Natur. Der moderate Schmelzbereich von Aluminium macht Extrusion und Druckguss schnell und erschwinglich. Stahl und Edelstahl benötigen viel mehr Energie zum Schmelzen und Formen, weshalb bei schweren Bauarbeiten immer noch Stahl bevorzugt wird, während bei leichten Rahmen, Gehäusen und wärmeableitenden Komponenten Aluminium bevorzugt wird. Dieselbe Temperaturgrenze bedeutet, dass Aluminium oberhalb von etwa 300 °C keinen Platz im Dauerbetrieb hat: Es schmilzt nicht, verliert aber unter Last seine Härte und kriecht.
Praktische Erkenntnisse für die Arbeit mit Aluminium
Setzen Sie den Schmelzpunkt im Konstruktionsbüro um, nicht nur im Ofen:
- Behandeln Sie den Schmelzbereich als Prozessgrenze und nicht als Designgrenze. Streckgrenze und Kriechverhalten bestimmen strukturelle Anwendungen.
- Verwenden Sie für Schweißbaugruppen 6xxx-Legierungen mit passendem Zusatzwerkstoff und stellen Sie sicher, dass die Wärmeeinflusszone den Festigkeitsverlust verkraften kann.
- Bei bearbeiteten Teilen stellt das Schmelzen kein Problem dar. Das Schneiden erfolgt weit unter 660 °C, aber unkontrollierte Hitze führt zu Maßabweichungen und Werkzeugverschleiß. Behandeln Sie daher Kühlmittel und Vorschübe wie bei jeder Präzisionsarbeit.
- Erraten Sie niemals den Schmelzbereich anhand eines generischen Diagramms. Fordern Sie für jede Schmelze ein Werkszertifikat oder ein Datenblatt an, insbesondere für Gussteile und gelötete Baugruppen.
- Halten Sie feine Aluminiumspäne von Zündquellen fern. Fein verteilter Aluminiumstaub kann sich weit unterhalb des Massenschmelzpunktes entzünden.
In unseren Produktionsanlagen entscheidet der Schmelzpunkt darüber, wie ein Teil hergestellt wird, nicht darüber, ob es hergestellt werden kann. Wenn eine Geometrie gegossen werden muss, kühlen wir sie mit kontrollierten Parametern aus dem Liquidus ab. Wenn es geschweißt werden muss, kümmern wir uns um den lokalen Wärmeeintrag. Wenn es bearbeitet werden muss, wenden wir uns an CNC-Aluminiumbearbeitung mit kontrollierten Vorschüben, Geschwindigkeiten und Kühlmittelfluss.
 Großhandel CNC-Aluminiumverarbeitungsfabrik, Hersteller Shanghai Huishuo Aluminium Industry Technology Co., Ltd. ist ein chinesischer Hersteller von CNC-Aluminiumverarbeitung und ein Unternehmen für CNC-Aluminiumverarbeitung ... Produkt anzeigen →
Zu wissen, dass reines Aluminium bei 660,32 °C schmilzt, ist der einfache Teil. Die eigentliche technische Frage ist, welche Legierung, welches Verfahren und welches Temperaturfenster das benötigte Teil produzieren. Beginnen Sie mit der Legierungsreihe, überprüfen Sie den Solidus und Liquidus und lassen Sie den Prozess ablaufen.