Anmerkungen zur Materialtechnik, Serie „Industrielle Rahmenkonstruktion“.
Ein 6063-T5-Stab, der bei etwa 480 Grad Celsius extrudiert und an ruhender Luft abgekühlt wird, erreicht eine Streckgrenze von etwa 145 MPa und wiegt dabei nur 2,70 g/cm3, etwa ein Drittel der Dichte von Stahl. Diese beiden Zahlen erklären die meisten Entscheidungen bei industriellen Rahmenprojekten, die Maschinenbasen, Schutzvorrichtungen, Arbeitsstationen und Förderanlagen betreffen. Die Eigenschaften von Aluminiumlegierungen sind jedoch niemals eine einzelne Zahl in einem Datenblatt. Dabei handelt es sich um eine Reihe von Kompromissen zwischen Festigkeit, Gewicht, Korrosionsbeständigkeit, Leitfähigkeit und Herstellbarkeit, und das falsche Gleichgewicht zeigt sich schnell in einem Rahmen, der sich unter Last durchbiegt, oder einer Oberfläche, die in einer nassen Werkstatt Flecken hinterlässt. Bei Shanghai Huishuo Aluminium Industry Technology Co., Ltd. beginnen die Gespräche über die Profilauswahl mit diesen Eigenschaften, da die in der Formphase ausgewählte Legierung und Härte über alles entscheidet, was folgt: Wandstärkenoptionen, Belastungsklasse, Oberflächenqualität und Endkosten. In diesem Leitfaden werden die wichtigen Eigenschaften dargelegt, die gängigen Legierungsfamilien mit realen Zahlen verglichen und diese Zahlen in eine praktische Bestellcheckliste umgewandelt.
Was die Eigenschaften von Aluminiumlegierungen für Käufer von Industrieprofilen bedeuten
Eigenschaften von Aluminiumlegierungen sind die messbaren Eigenschaften einer bestimmten Legierung, einschließlich Dichte, Festigkeit, Korrosionsbeständigkeit, Leitfähigkeit und Bearbeitbarkeit, die darüber entscheiden, ob sie einer bestimmten Anwendung standhält.
Reines Aluminium ist weich und dehnbar, ideal für Folien und Leiterkabel, aber für einen tragenden Rahmen nahezu unbrauchbar. Durch das Legieren ändert sich das. Kontrollierte Zugaben von Magnesium, Silizium, Kupfer, Mangan oder Zink in Kombination mit der richtigen Verarbeitung und Wärmebehandlung erhöhen die Zugfestigkeit von etwa 90 MPa in der kommerziellen Reinheit 1100 auf etwa 570 MPa in 7075-T6, während die Dichte über fast den gesamten Bereich nahe bei 2,70 g/cm3 bleibt.
Definition. Eine Aluminiumlegierung ist Aluminium in Kombination mit kontrollierten Zusätzen eines oder mehrerer Elemente, am häufigsten Magnesium, Silizium, Kupfer, Mangan oder Zink, um die Festigkeit, Formbarkeit und Korrosionsbeständigkeit über das hinaus zu verbessern, was reines Aluminium bietet.
- Dichte und Verhältnis von Festigkeit zu Gewicht. Die meisten Knetlegierungen liegen zwischen 2,68 und 2,81 g/cm3, weshalb ein Aluminiumrahmen etwa ein Drittel der entsprechenden Stahlkonstruktion wiegt.
- Mechanische Festigkeit. Die Streckgrenze reicht von etwa 35 MPa für geglühten 1100 bis 500 MPa für 7075-T6, wobei die wärmebehandelbaren 6xxx-Sorten den Bereich von 145 bis 270 MPa abdecken, den die meisten Rahmenprojekte benötigen.
- Korrosionsbeständigkeit. Ein natürlicher Oxidfilm von nur wenigen Nanometern Dicke bildet sich innerhalb von Minuten nach einem Kratzer neu und verleiht Aluminium seine charakteristische Haltbarkeit bei Feuchtigkeit und im Freien.
- Thermische und elektrische Leitfähigkeit. Typische 6xxx-Legierungen übertragen etwa 200 W/mK Wärme und tragen etwa 55 Prozent IACS, genug für Kühlkörper, Sammelschienen und geschlossene Elektronik.
- Bearbeitbarkeit. Metallhandbücher wie die von ASM International zählen Aluminium zu den am einfachsten zu extrudierenden, form- und bearbeitbaren technischen Metallen, was genau der Grund dafür ist, dass komplizierte T-Nuten-Querschnitte wirtschaftlich bleiben.
- Reaktion auf Oberflächenbehandlung. Durch Eloxieren wächst der natürliche Film zu einer technischen Schicht von 5 bis 25 Mikrometern heran, was für zusätzliche Verschleißfestigkeit, Farboptionen und eine stabile Oberfläche für Fabrikumgebungen sorgt.
2,70 g/cm3
Typische Dichte von 6xxx-Profilen
570 MPa
Höchste Zugfestigkeit, 7075-T6
55 %
IACS-Leitfähigkeit von 6063-T5
Eigenschaften der Aluminiumlegierung im Vergleich: 6063 vs. 6061 vs. 7075
Für industrielle T-Nuten-Rahmen fällt die praktische Entscheidung auf 6063 für Standardprofile und 6061, wenn höhere Lasten oder schwere CNC-Bearbeitung erforderlich sind.
Die vierstellige Bezeichnung gibt das Hauptlegierungselement an: 1xxx steht für handelsübliche Reinheit, 2xxx für Kupfer, 3xxx für Mangan, 5xxx für Magnesium, 6xxx für Magnesium plus Silizium und 7xxx für Zink. Jede Familie tauscht Extrudierbarkeit und Festigkeit auf vorhersehbare Weise aus, und in der folgenden Tabelle sind typische Werte bei Raumtemperatur aufgeführt.
Ungefähre typische Raumtemperaturwerte für übliche Knetlegierungen; Die genauen Grenzwerte hängen von der Norm, der Produktform und der Abschnittsdicke ab | Legierung und Härte | Hauptlegierungselemente | Zugfestigkeit | Streckgrenze | Dichte | Typische Verwendung |
| 1100-O | Mindestens 99,0 Prozent Al | 90 bis 130 MPa | 35 MPa | 2,71 g/cm3 | Folien-, Chemie- und Lebensmittelausrüstung |
| 5052-H32 | 2,5 Prozent Mg | 230 MPa | 195 MPa | 2,68 g/cm3 | Blech-, Schiffs- und Transportteile |
| 6063-T5 | Mg 0,45 bis 0,9, Si 0,2 bis 0,6 | 185 MPa | 145 MPa | 2,70 g/cm3 | T-Nut-Profile, Architekturrahmen |
| 6061-T6 | Mg 0,8 bis 1,2, Si 0,4 bis 0,8 | 310 MPa | 270 MPa | 2,70 g/cm3 | Strukturteile, CNC-bearbeitete Komponenten |
| 7075-T6 | Zn 5,1 bis 6,1, Mg 2,1 bis 2,9, Cu 1,2 bis 2,0 | 570 MPa | 500 MPa | 2,81 g/cm3 | Luft- und Raumfahrt sowie hochbeanspruchte Werkzeuge |
Wenn ein Projekt zwischen diesen beiden Arbeitspferden der 6er-Serie angesiedelt ist, sind die Press-Abschreck-Reaktion und das Bearbeitungsvolumen die entscheidenden Faktoren. Wir vergleichen sie ausführlich in unserem Leitfaden zur technischen Auswahl 6061 im Vergleich zu 6063 .
Typische Zugfestigkeit je nach Legierung und Härte
Typische Werte im mittleren Bereich, zusammengestellt aus öffentlichen Legierungsdatenblättern
Zum Mitnehmen
Die Festigkeit richtet sich nach dem Legierungsgehalt, während sich die Extrudierbarkeit nach der Reinheit richtet. 7075-T6 bietet ungefähr die dreifache Zugfestigkeit von 6063-T5, ist aber aufgrund seines Zink- und Kupfergehalts für die dünnen, komplizierten Rippen einer T-Nut-Matrize nicht geeignet, und seine Dichte von 2,81 g/cm3 gibt einen Teil des Gewichtsvorteils stillschweigend wieder zurück.
Warum wärmebehandelbare Legierungen der 6er-Serie die industrielle Extrusion dominieren
Die 6xxx-Familie dominiert die industrielle Extrusion, da Magnesium und Silizium Mg2Si-Ausscheidungen bilden, die auf die Wärmebehandlung reagieren, sodass die Legierung an echter Festigkeit gewinnt und gleichzeitig weich genug bleibt, um bei 450 bis 500 Grad Celsius durch komplexe Formen zu dringen.
Das Metall verlässt die Matrize weich und was in den nächsten Stunden passiert, bestimmt die endgültigen Eigenschaften der Aluminiumlegierung. Bei der T5-Vergütung wird das Profil an der Presse mit Druckluft abgekühlt und anschließend gealtert, wodurch die Verformung bei langen, schlanken Rahmenelementen gering bleibt. Im T6-Temper wird das Profil mit Wasser abgeschreckt und bei etwa 180 Grad Celsius künstlich gealtert, was die Festigkeit erhöht, aber auch mehr Restspannungen einschließt, was bei dünnen Wänden ein echtes Problem ist.
6063-T5
- Zwangsluftkühlung am Pressenausgang
- Natürliche oder einstufige künstliche Alterung
- Etwa 185 MPa Zugfestigkeit, 145 MPa Streckgrenze
- Geringe Verzerrung, Standardauswahl für T-Nut-Profile
6063-T6
- Abschrecken mit Wasser, anschließend Alterung bei etwa 180 Grad Celsius
- Etwa 240 MPa Zugfestigkeit, 215 MPa Streckgrenze
- Ungefähr 20 bis 30 Prozent stärker als T5
- Bevorzugt für hochbelastete Rahmen und bearbeitete Teile
Aus diesem Grund ist das Standardsortiment von industrielle Aluminium-Strangpressprofile Von einem Spezialwerk hergestellt, besteht es fast vollständig aus 6063, wobei 6061 für schwere Strukturelemente und CNC-gefräste Platten reserviert ist.
Temperament ist keine Fußnote auf der Bestellung. T5 und T6 basieren auf demselben Knüppel und derselben Matrize, und allein der Kühlpfad erhöht die Streckgrenze um bis zu 30 Prozent.
Anpassung der Eigenschaften der Aluminiumlegierung an Wandstärke und Belastungsklasse
Sobald Legierung und Härte festgelegt sind, werden Wandstärke und Seriengröße zu praktischen Hebeln zur Abstimmung von Belastbarkeit, Steifigkeit und Kosten.
Zwei 4040-Profile mit identischen Außenabmessungen können sich in der Wandstärke um mehr als 60 Prozent unterscheiden, von einer kostengünstigen 2,0-mm-Wand bis zu einer hochfesten 3,2-mm-Wand. Die Durchbiegung wird durch das Trägheitsmoment des Querschnitts bestimmt, sodass die dickere Wand die Ausrichtung bei gleicher Belastung deutlich länger hält.
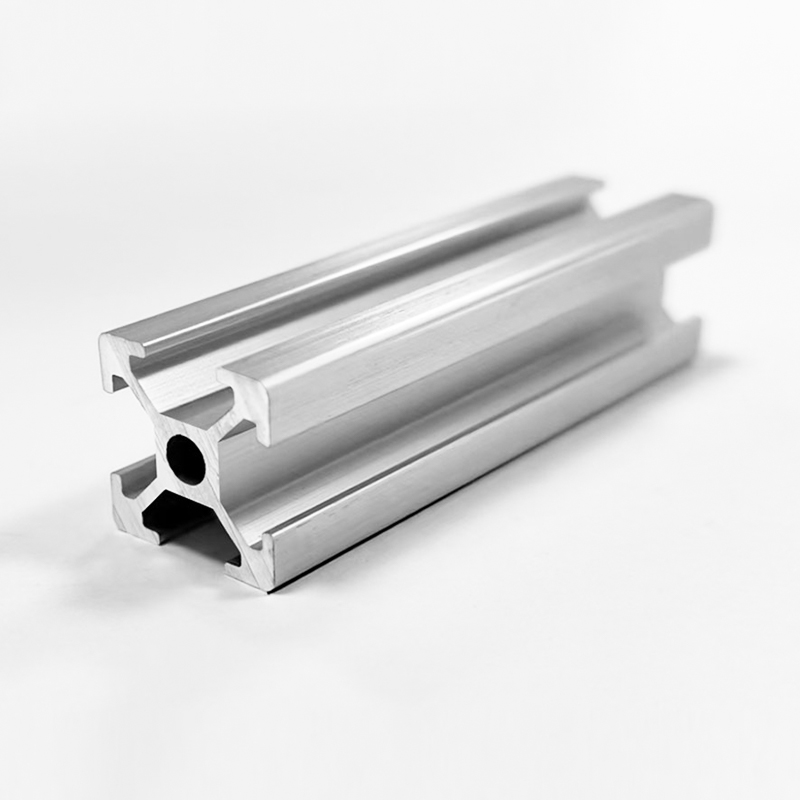
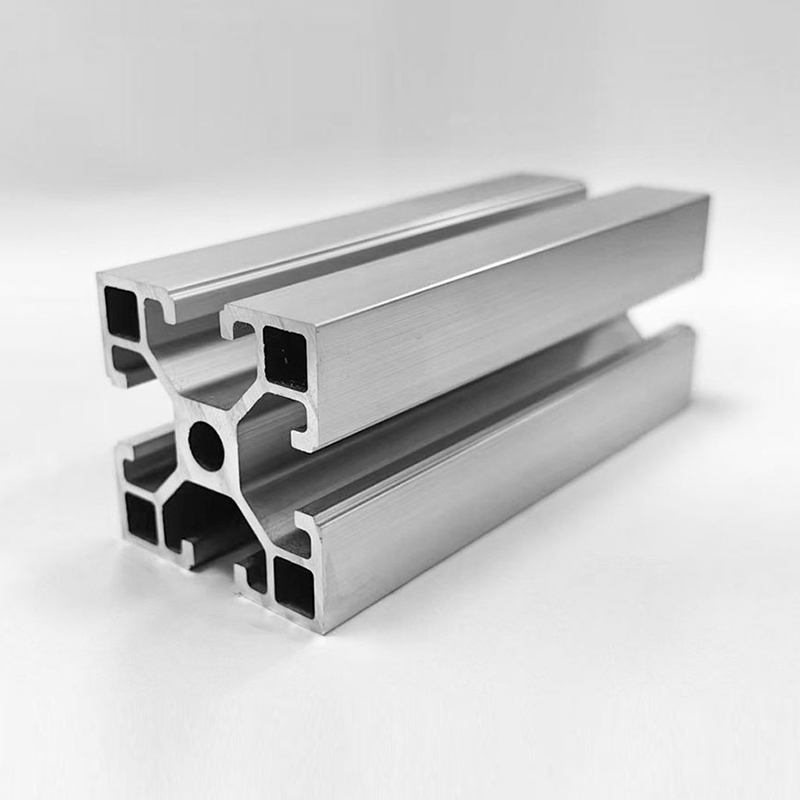 HS-8-4040F Wirtschaftliches 4040 T-Nut-Aluminiumprofil mit 2,0 mm Wandstärke Mit einem Querschnitt von 40 x 40 mm, einer Wandstärke von 2,0 mm und einem Schlitz von 8,2 mm eignet sich dieses wirtschaftliche Profil für kostenbewusste Konstruktionen. Es steht im Gegensatz zu den dickwandigeren 4040-Varianten, die weiter unten besprochen wurden, und bietet eine preisgünstige Option für leichte Rahmen. Produkt anzeigen →
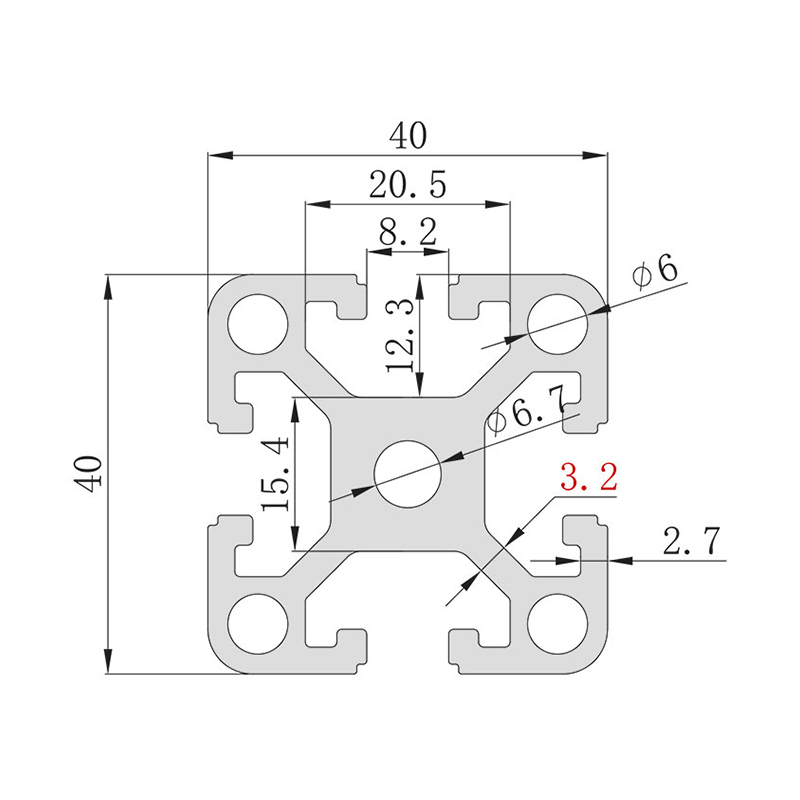 HS-8-4040D Hochfestes 4040-Profil mit 3,2 mm verdickter Wand Dieses 4040-Profil mit 3,2 mm Wandstärke wiegt 1,88 kg/m und widersteht einer Durchbiegung unter schweren Lasten, was den oben beschriebenen Vorteil einer dickeren Wand direkt verdeutlicht. Sein lochfreies Design ermöglicht flexibles Bohren für kundenspezifische Hochleistungsrahmen. Produkt anzeigen →
Auch die Schlitzbreite spielt eine Rolle: Ein 10,2 mm breiter Schlitz trägt schwerere Nutensteine und Schrauben als ein 6 mm Schlitz, weshalb die Profile der Serien 45 und 50 die meisten Konstruktionen mit großer Spannweite und besonders hoher Belastbarkeit verankern. Am anderen Ende der Skala legen Labore und leichte Gehäuse Wert auf Gewicht und saubere Handhabung gegenüber reiner Kapazität. Hier verdienen dünnwandige 3030-Varianten ihren Platz.
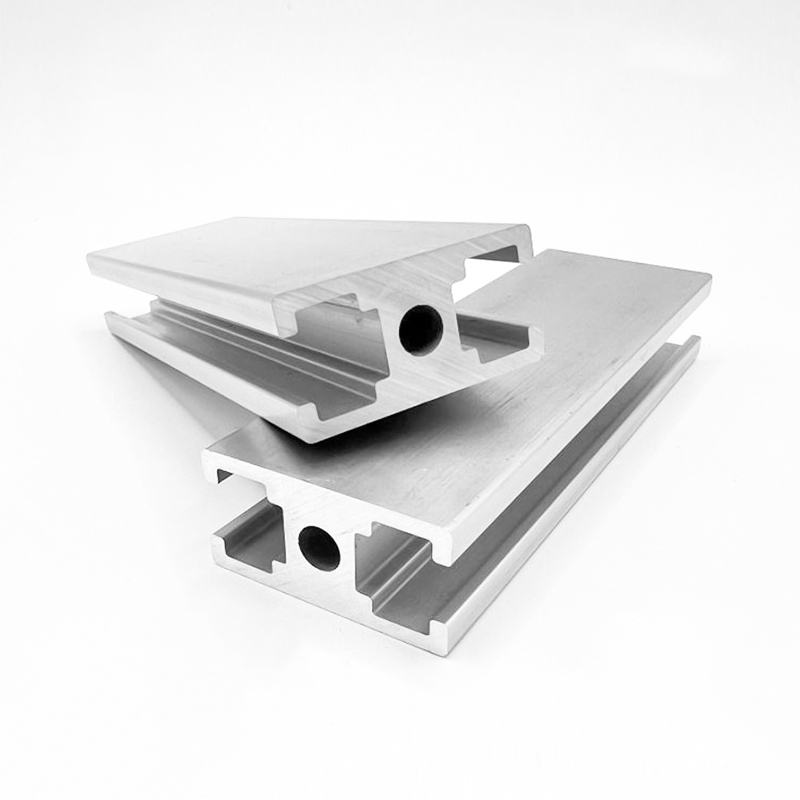
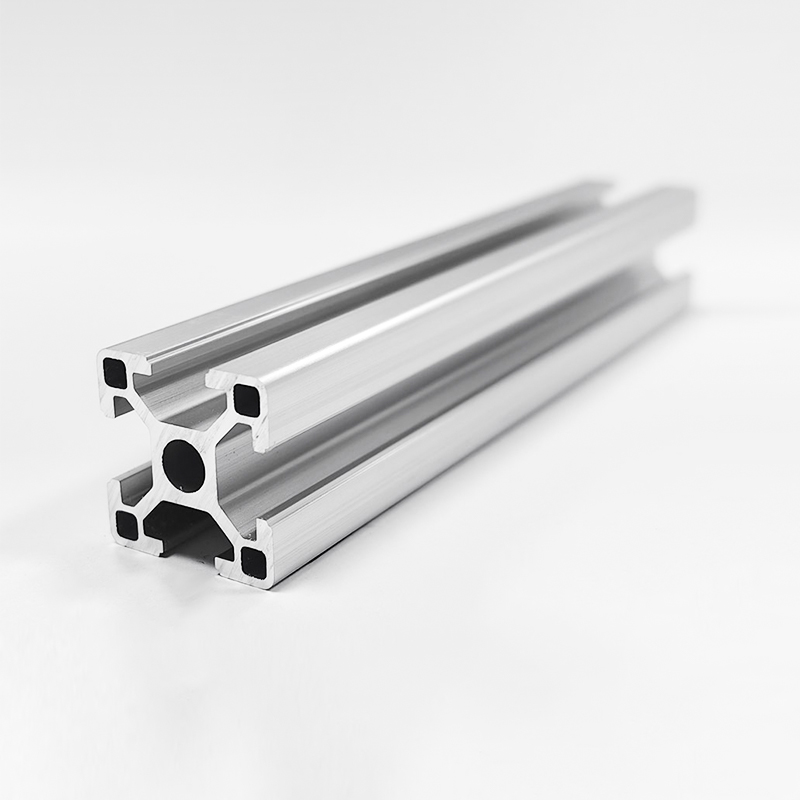
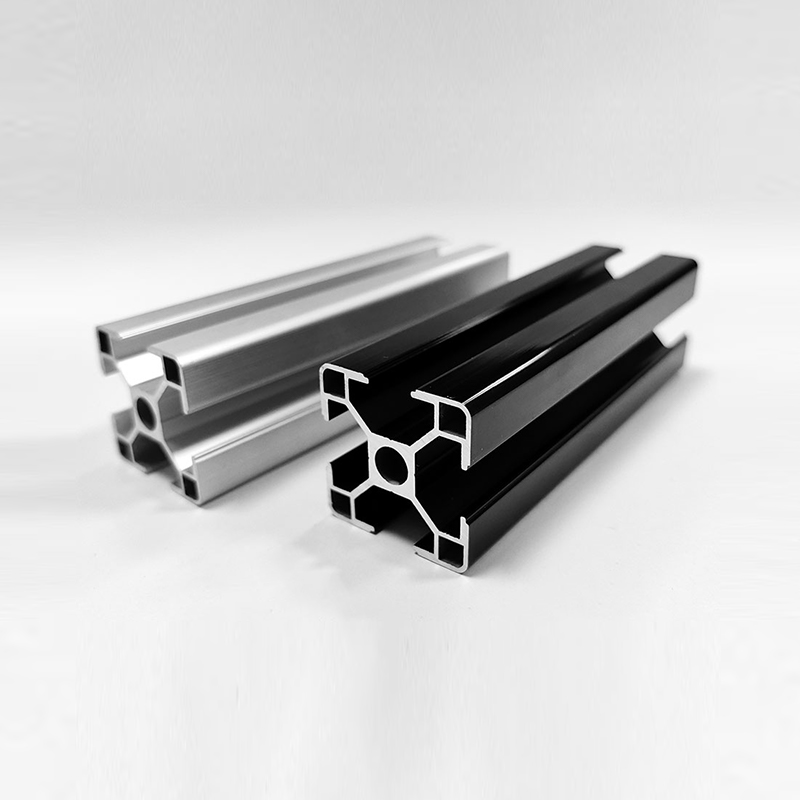 HS-8-3030QL Leichtes 3030 T-Nutenprofil für Laborstrukturen Mit nur 0,58 kg/m bei einer 1,4 mm dicken Wand eignet sich dieses 30 x 30 mm große Profil für die oben genannten leichten Labor- und Gehäuseanwendungen, bei denen Gewichtseinsparungen und saubere Handhabung wichtiger sind als maximale Tragfähigkeit. Produkt anzeigen →
60 %
Wandstärkenverteilung zwischen wirtschaftlicher und hochfester Version des gleichen 4040-Außenprofils und die schnellste Möglichkeit, die Lastreserve ohne Serienwechsel zu erhöhen.
- Definieren Sie Last, Spanne und Betriebsumgebung, bevor Sie einen Katalog öffnen.
- Standardmäßig auf 6063-T5 für Standard-Framing; Steigen Sie auf T6 oder 6061-T6 auf, wenn die Belastung oder die Bearbeitungsanforderungen steigen.
- Wählen Sie die Serie nach Schlitzbreite und Belastungsklasse und nicht nur nach der Außengröße.
- Wählen Sie die geringste Wandstärke in dieser Serie, die Ihrem Durchbiegungsziel noch entspricht.
- Geben Sie gleichzeitig mit dem Profil eloxiertes Silber oder Schwarz an, da späte Endbearbeitungsentscheidungen ein häufiger Grund für Nacharbeiten sind.
Häufig gestellte Fragen zu den Eigenschaften von Aluminiumlegierungen
Was sind die Haupteigenschaften von Aluminiumlegierungen?
Die Haupteigenschaften sind eine niedrige Dichte von etwa 2,70 g/cm3, eine Zugfestigkeit zwischen etwa 90 und 570 MPa je nach Serie und Zustand, eine starke Korrosionsbeständigkeit durch den selbstreparierenden Oxidfilm, eine hohe thermische und elektrische Leitfähigkeit sowie eine hervorragende Extrudierbarkeit und Bearbeitbarkeit.
Welche Aluminiumlegierung eignet sich am besten für industrielle T-Nutenprofile?
6063 in der Härte T5 oder T6 ist der Branchenstandard, da es sauber in dünne, präzise Schlitze extrudiert und gleichmäßig eloxiert wird. 6061-T6 ist die bessere Wahl für hochbelastete Rahmen und Teile, die umfangreiche CNC-Bearbeitung erfordern.
Was ist der Unterschied zwischen 6063-T5 und 6063-T6?
Beide beginnen als dieselbe Extrusion. T5 wird in der Presse luftgekühlt und gealtert und erreicht eine Zugfestigkeit von etwa 185 MPa, während T6 mit Wasser abgeschreckt und künstlich gealtert wird und etwa 240 MPa erreicht. Der Nachteil besteht darin, dass bei T6 bei dünnen Abschnitten ein etwas höheres Verzerrungsrisiko besteht.
Verändert das Eloxieren die mechanischen Eigenschaften von Aluminium?
Nein. Durch das Eloxieren wird die Oberfläche in eine 5 bis 25 Mikrometer dicke Oxidschicht umgewandelt, die die Korrosionsbeständigkeit und Oberflächenhärte verbessert, die Gesamtfestigkeit des Profils jedoch nicht verändert.
Fazit
Die Angabe anhand von Zahlen funktioniert: Eine Dichte von 2,70 g/cm3, ein Ertragsbereich von 145 bis 270 MPa in der 6xxx-Familie und ein anodischer Film von 5 bis 25 Mikrometern decken die meisten industriellen Rahmenentscheidungen ab.