Eigenschaften und Verwendung von Aluminium: Technischer Leitfaden zu Legierungen und Extrusionen
Aluminium ist das am häufigsten vorkommende Metall in der Erdkruste (8,2 Gew.-%), kommt jedoch nie in metallischer Form vor: Es muss aus Bauxiterz raffiniert werden. Die technische Bedeutung beginnt mit der Dichte: 2,70 g/cm3, etwa ein Drittel von Stahl, kombiniert mit einer selbstheilenden Oxidschicht, die die meisten atmosphärischen Korrosionen stoppt, bevor sie beginnen. Die Streckgrenze reicht von 90 MPa für geglühtes reines Metall bis zu mehr als 570 MPa für wärmebehandelte 7xxx-Legierungen. Diese Ausbreitung ist der Grund Eigenschaften und Verwendungsmöglichkeiten von Aluminium Bestimmen Sie Materialentscheidungen in den Bereichen Verpackung, Transport, Elektroverteilung und Maschinenbau.
Für industrielle Käufer landet der Begriff bei extrudierten Profilen: T-Nut-Träger der 6xxx-Serie, die Lasten tragen, Komponenten montieren und Maschinenrahmen bauen. In diesem Artikel geht es um die Eigenschaftsdaten, die die Auswahl bestimmen, wie sich die Legierungsqualität auf die Leistung auswirkt und wo diese Eigenschaften in realen Produkten auftreten.
Eigenschaften und Verwendungsmöglichkeiten von Aluminium: Die Daten, die die Materialauswahl beeinflussen
Die sieben Eigenschaften, die die meisten industriellen Aluminiumanwendungen bestimmen, sind Dichte, Streckgrenze, Elastizitätsmodul, Korrosionsbeständigkeit, Wärmeleitfähigkeit, elektrische Leitfähigkeit und Wärmeausdehnungskoeffizient.
2.70
g/cm3 Dichte
276
MPa-Ertrag, 6061-T6
102
kN·m/kg spezifische Festigkeit
235
W/m.K maximale Wärmeleitfähigkeit
Wichtige Aluminiumeigenschaften und ihre Auswirkungen auf das Bauteildesign
Eigentum
Typischer Wert
Technische Auswirkungen
Dichte
2,60–2,82 g/cm3
65 % leichter als Stahl; 70 % leichter als Kupfer
Streckgrenze
90-500 MPa
Legt Rahmenlastgrenzen und Abschnittsgröße fest
Elastizitätsmodul
68-72 GPa
Ein Drittel der Stahlsteifigkeit; Verwenden Sie dickere Abschnitte
Schmelzpunkt
580-660 °C
Beschränkt den Hochtemperaturbetrieb
Wärmeleitfähigkeit
120-235 W/m.K
Kühlkörper, LED-Gehäuse, Formwerkzeuge
Elektrische Leitfähigkeit
30-38 MS/m
52-61 % IACS; Sammelschienen und Kabelnennwerte
CTE
21-24 um/m.K
Bei großen Spannweiten sind Dehnungsfugen erforderlich
Reines Aluminium ist weich und duktil; 1100 Bleche wurden bei etwa 35 MPa geglüht. Strukturlegierungen verändern dieses Bild. Eine 6061-T6-Vergütung erreicht eine Streckgrenze von 276 MPa bei 8–10 % Dehnung, weshalb dieselbe Legierung sowohl für Architekturverkleidungen als auch für schwere Maschinenrahmen geeignet ist.
Bei mobilen und energiesensiblen Strukturen ist die Dichte der entscheidende Faktor. Durch den Ersatz eines Kohlenstoffstahlrahmens durch 6061-T6-Strangpressprofile mit gleichem Widerstandsmoment werden etwa 65 % des Strukturgewichts eingespart. Bei einem Förderportal oder einer Roboterzelle, die sich bei jedem Zyklus bewegt, führt diese Einsparung direkt zu kleineren Motoren und einer geringeren Trägheit.
Spezifische Stärke entspricht der Streckgrenze dividiert durch die Dichte. Für 6061-T6-Aluminium: 276 MPa / 2,70 g/cm3 entspricht etwa 102 kN m/kg. Für Baustahl S355: 355 / 7,85 entspricht etwa 45 kN m/kg. Aluminium gewinnt bei spannungsgesteuerter Ausführung um den Faktor 2,3.
Wie Legierungssorte die Leistung verändert
Die Legierungsreihe ist der erste Entscheidungspunkt: 1xxx optimiert Reinheit und Leitfähigkeit, 5xxx optimiert die Korrosionsbeständigkeit im Meer und 6xxx optimiert das Gleichgewicht zwischen Festigkeit, Korrosionsbeständigkeit und Extrudierbarkeit.
Aluminiumknetlegierungen werden nach ihrem Hauptlegierungselement in Serien eingeteilt. Der praktische Selektor sieht so aus:
1xxx – mindestens 99 % Aluminium; bis zu 61 % IACS-Leitfähigkeit; Folien, Kabel, Stromschienen
3xxx – Mangan; Körpermaterial für Getränkedosen; mäßige Festigkeit und Formbarkeit
5xxx – Magnesium; 130-350 MPa; Marine- und Kryo-Service; kalthärtbar
6xxx – Magnesium plus Silizium; 170–290 MPa Ausbeute in T6; der Extrusionsstandard
7xxx – Zink und Magnesium; 400-600 MPa; Luft- und Raumfahrt; schwer zu extrudieren
Die 6xxx-Serie macht mehr als 70 % des gesamten extrudierten Aluminiums weltweit aus. Magnesium und Silizium bilden aushärtende Ausscheidungen, die auf die Lösungsglühbehandlung direkt in der Extrusionslinie reagieren und so komplexe Hohlprofile mit gleichbleibenden mechanischen Eigenschaften erzeugen.
Vergleich gängiger Extrusionslegierungen
Innerhalb der 6xxx-Familie decken fünf Legierungen nahezu jeden T-Nuten-Rahmenbedarf ab:
6061-T6 ist der Standard für industrielle T-Nuten-Systeme, da es sich sauber bearbeiten lässt, sich gut mit 4043- oder 5356-Füllern verschweißen lässt, gleichmäßig eloxiert wird und eine Ausbeute von 276 MPa bei einem bescheidenen Aufschlag gegenüber 6063 liefert. Wo kosmetisches Eloxieren am wichtigsten ist, sorgt 6063 oder 6060 für eine glattere Oberfläche; Wo Schweißverbindungen den Lastpfad dominieren, sind 6005A und 6082 sicherer.
Eigenschaften und Verwendung von Industriealuminium: Strangpressteile im Maschinenbau
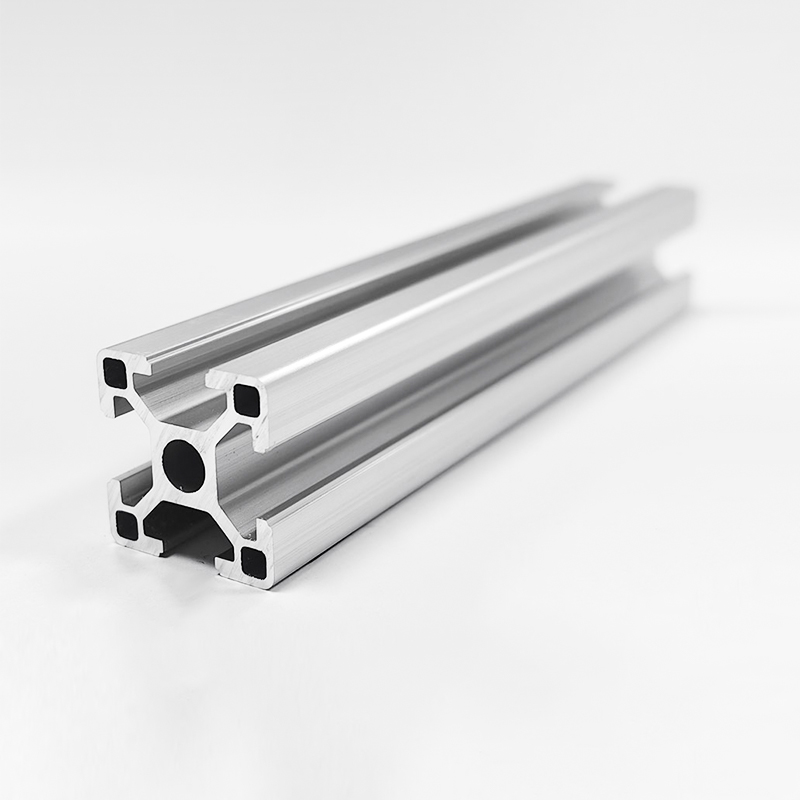
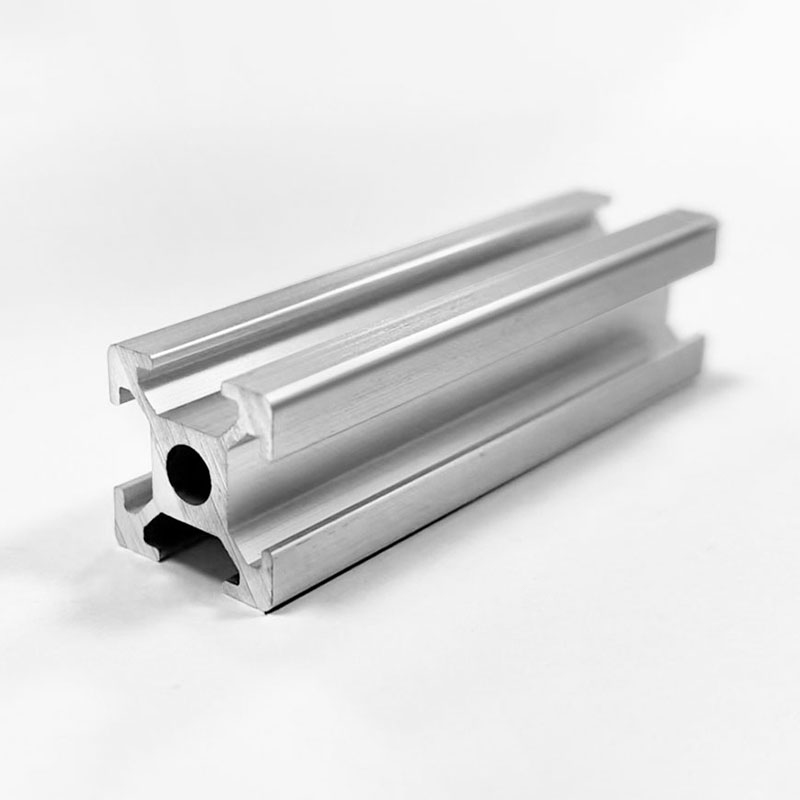
T-Nut-Strangpressrahmen wandeln die mechanischen Eigenschaften von Aluminium in rekonfigurierbare Strukturen wie Maschinenbasen, Sicherheitsgehäuse, Arbeitsstationen, Förderbandstützen und Labortische um, die mit Standardbefestigungen und ohne Schweißen zusammengebaut werden.
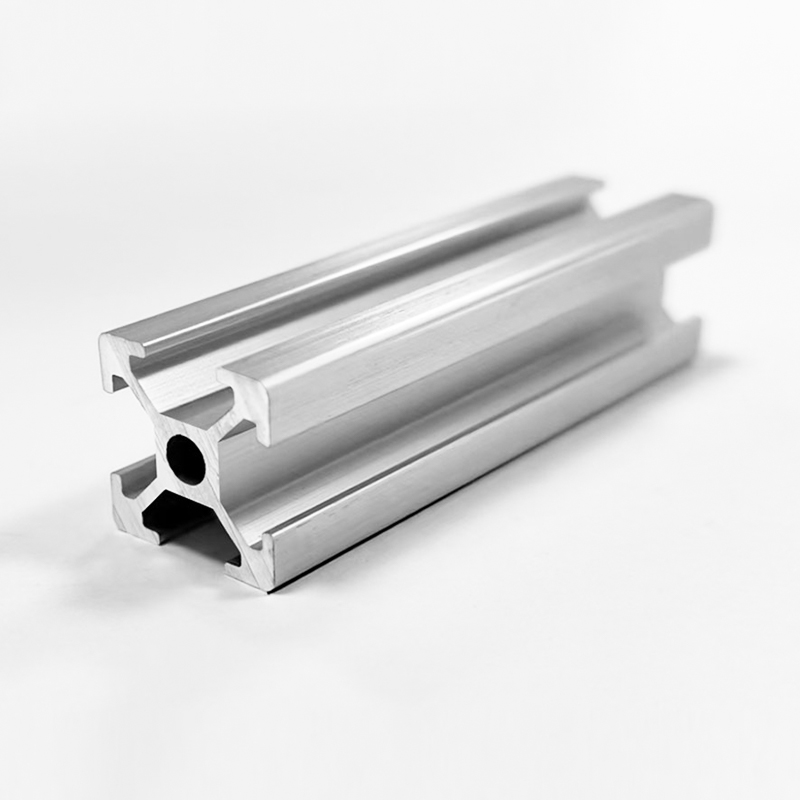
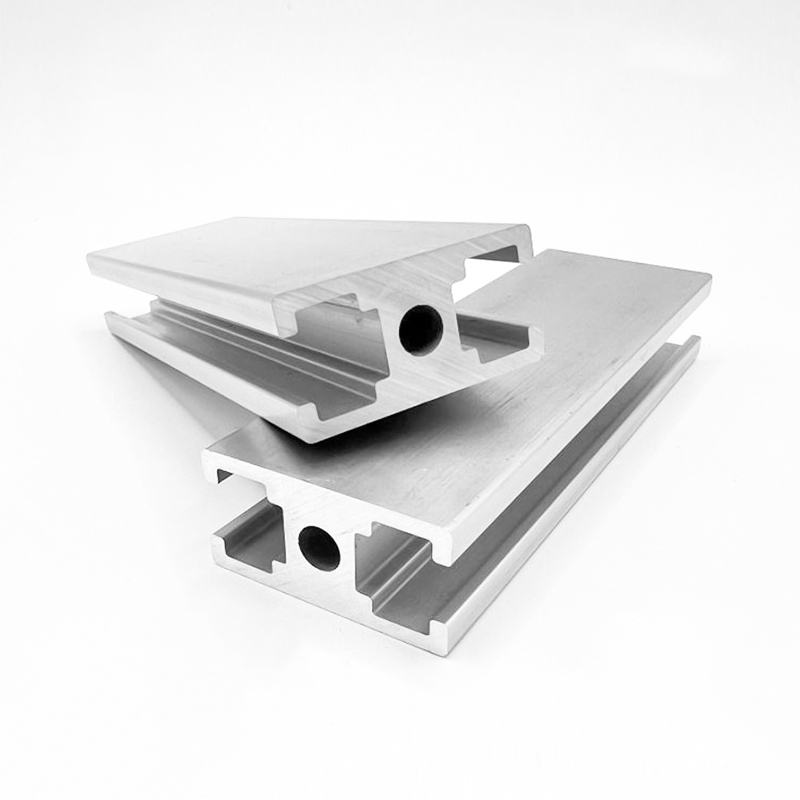
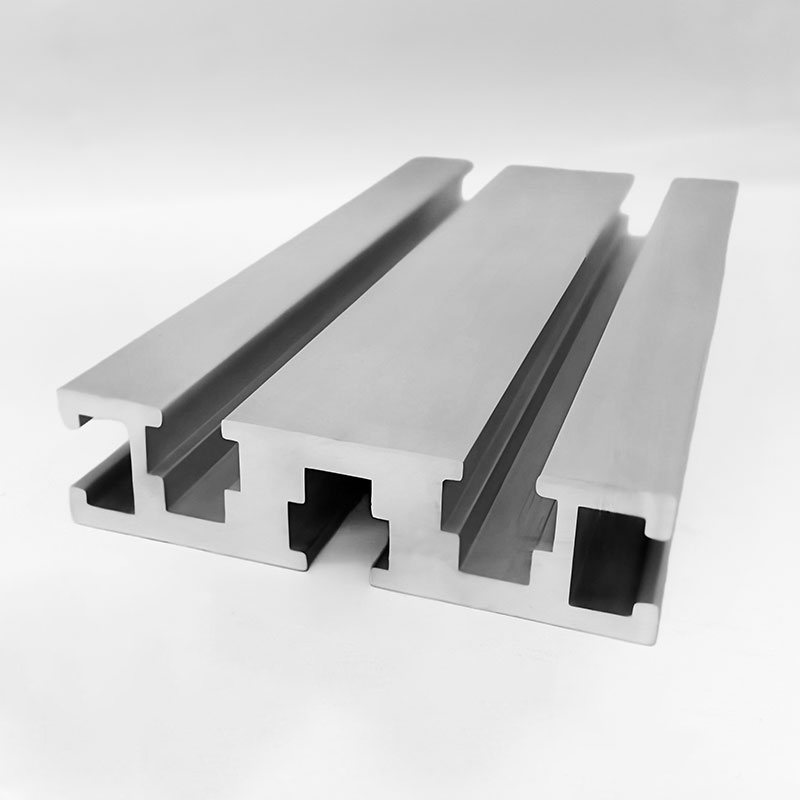
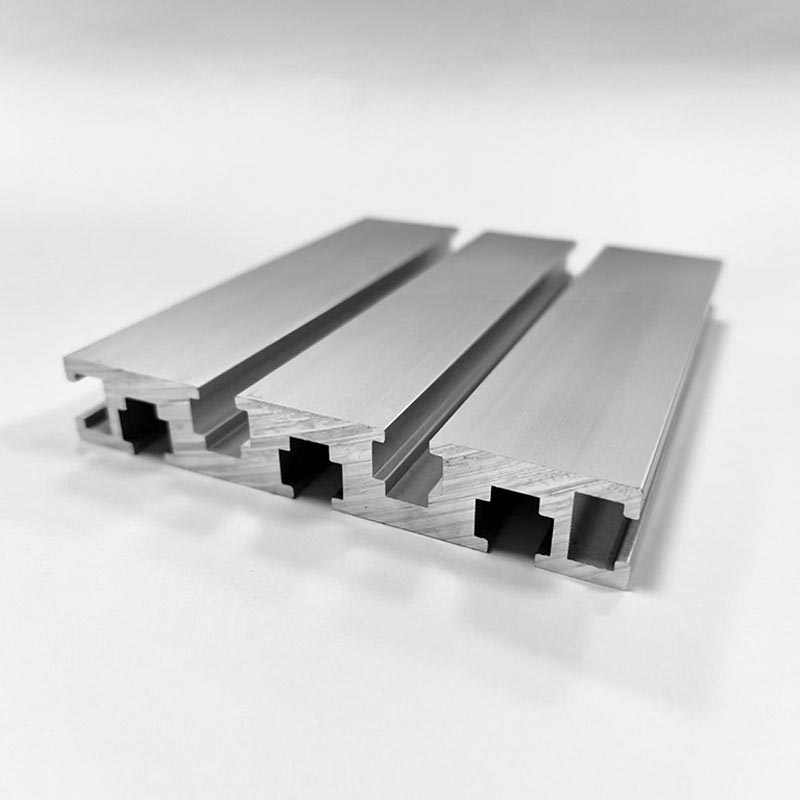
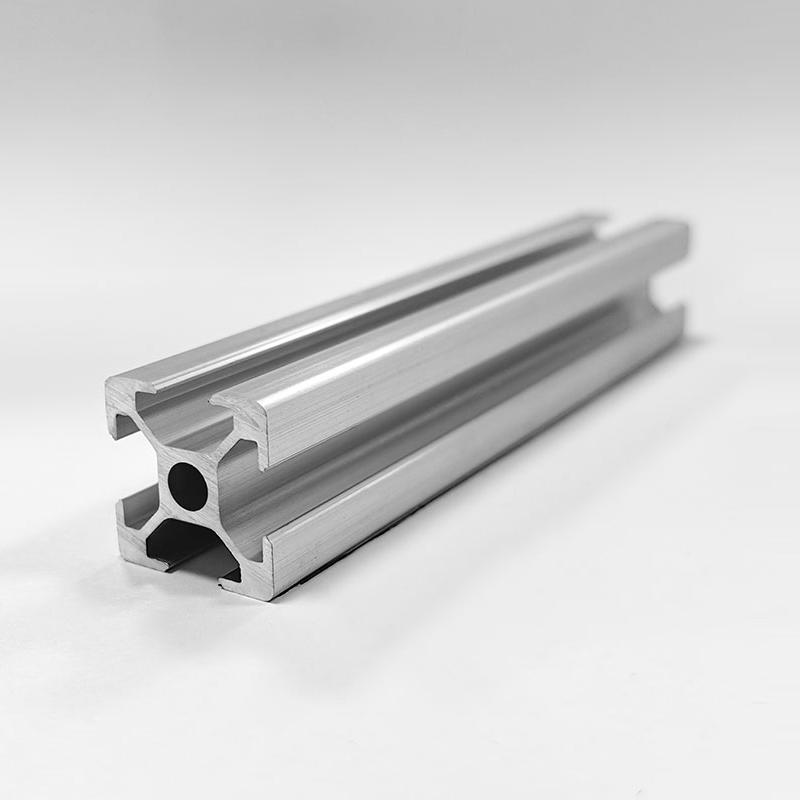
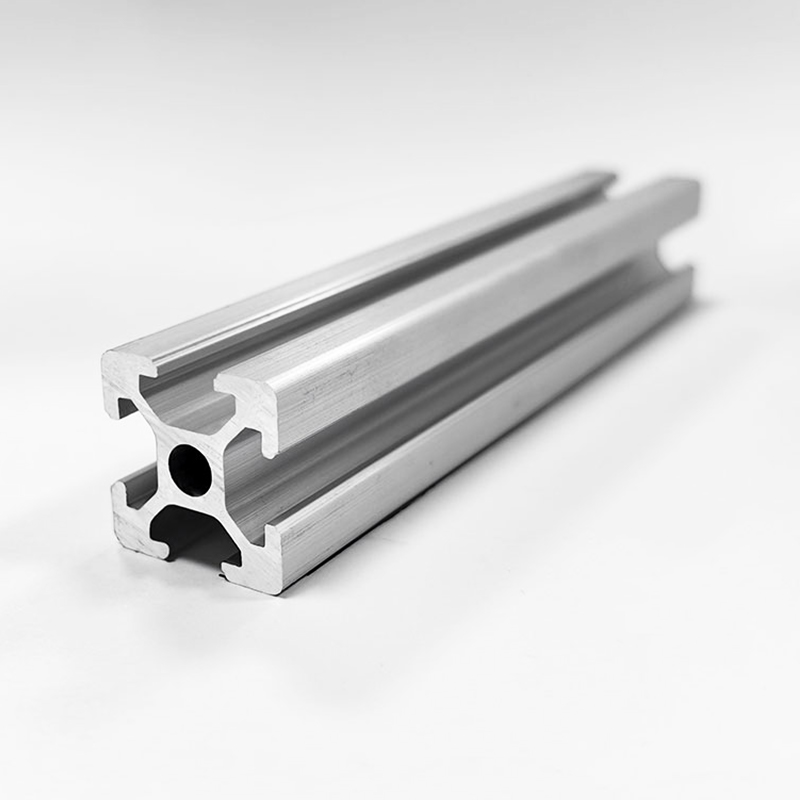
Ein T-Nut-Profil verfügt über über die gesamte Länge verlaufende Kanäle, die T-Muttern, Schrauben und Hardware für die Plattenmontage aufnehmen. Das System ist modular aufgebaut: Jedes Profil wird geschnitten, gebohrt und mit Eckwinkeln, Knotenblechen und verstellbaren Füßen verbunden. Der größte Vorteil ist die Rekonfigurierbarkeit: Eine Arbeitszelle kann abgebaut und in einer neuen Geometrie mit denselben Trägern wieder aufgebaut werden.
Die Seriengrößen reichen von Mikroprofilen der Serie 15 bis hin zu Hochleistungsträgern der Serie 120. Drei Profile decken den Großteil des Maschinenbaubedarfs ab:
Profil 2020 (20 x 20 mm, 6 mm Nut) – Kleinautomation, Sensorständer, Laborrahmen
3030-Profil (30 x 30 mm, 8 mm Schlitz) – Lichtschutz, Inspektionsvorrichtungen, Prüfstände
Profil 4040 (40 x 40 mm, 8 mm Schlitz) – Maschinensockel, Gehäuse, Materialtransportrahmen
Ein beschädigter Maschinenrahmen ist eine 30-minütige Reparatur, kein Wochenendprojekt. Lösen Sie bei Profilen mit T-Nut die Eckhalterungen, schieben Sie den beschädigten Träger heraus, schieben Sie den Ersatz hinein und ziehen Sie ihn erneut mit dem vorgeschriebenen Drehmoment an. Die Ausfallzeit sinkt von Tagen auf Minuten, ein direkter Wartungsvorteil gegenüber Schweißkonstruktionen.
Profilhersteller wie Shanghai Huishuo Aluminium Industry Technology Co., Ltd., das drei Produktionsstandorte in Shanghai, Anhui und Jiangsu betreibt, haben die gesamte Palette von eingesetzt Eigenschaften und Verwendungsmöglichkeiten von Aluminium zum Profildesign: verdickte Wände für schwere Lasten, breite Schlitze für größere Hardware, zweifarbige Eloxierung für kosmetische Aufbauten und besonders robuste Geometrien für hochbelastete Automatisierungsrahmen.
Oberflächenbehandlung: Die verborgene Variable der Lebensdauer
Durch Oberflächenbehandlungen wird Aluminium von einem blanken Metallrahmenmaterial zu einer Komponente, die verschleißfest ist, elektrisch isoliert, die Farbe kontrolliert und den Anforderungen für Lebensmittelkontakt oder Reinräume entspricht.
Im extrudierten Zustand trägt Aluminium einen natürlichen Oxidfilm mit einer Dicke von etwa 2–4 nm. Diese Folie reicht für den Innenbereich aus, aber industrielle Umgebungen erfordern eine technische Schicht:
Gängige Aluminiumoberflächenbehandlungen und die dadurch erzielten Schichteigenschaften
Einheitlich schwarz oder silber; starke Haftung; Automobilverkleidung
Hartanodisierung vom Typ III wandelt Aluminium in eine tragende Oberfläche um. Eine 50-µm-Hartschicht erreicht eine HV von 350–500 und ist damit hart genug für lineare Bewegungsschienen, Förderbandführungen und Nockenbahnen, die Tausende von Zyklen pro Tag ohne Abrieb ausführen.
Durch Sandstrahlen vor dem Eloxieren oder Beschichten werden Extrusionsdüsenlinien entfernt und eine gleichmäßige matte Textur erzeugt, die die Haftung der Beschichtung verbessert und Oberflächenabweichungen verbirgt. Bei Außenrahmen ist die Pulverbeschichtung über einer Chromat- oder Zirkonium-Vorbehandlung die Standardmethode, wobei an Gebäudefassaden eine Lebensdauer von 20 Jahren dokumentiert ist.
Eigenschaften und Verwendung von Aluminium: Häufig gestellte Fragen
Was ist der Unterschied zwischen 6061- und 6063-Aluminium für Rahmen?
6063 bietet eine glattere Oberfläche im eloxierten Zustand und eine etwas bessere Extrudierbarkeit, aber eine geringere Streckgrenze (214 MPa gegenüber 276 MPa in T6). 6061 ist die bessere Wahl, wenn es auf Festigkeit, Bearbeitbarkeit und Schweißbarkeit ankommt, was Maschinenbasen, Strukturrahmen und tragende Gehäuse betrifft. Bei rein architektonischen Verzierungen und dekorativen Abschnitten überzeugt 6063 durch die Oberflächenqualität.
Warum werden Aluminiumstrangpressteile gegenüber geschweißtem Stahl für rekonfigurierbare Geräte bevorzugt?
Strangpressteile werden mit mechanischen Befestigungselementen zusammengebaut, so dass keine Schweißverformung, keine Wärmeeinflusszone und kein Richten nach dem Schweißen erforderlich sind. Ein typischer T-Nut-Rahmen der 40er-Serie kann in etwa 15 Minuten in einzelne Träger zerlegt und in einer anderen Anordnung wieder zusammengebaut werden. Ein geschweißter Stahlrahmen muss bei jeder Änderung geschnitten und erneut geschweißt werden.
Wie viel Gewicht kann ein 4040er Aluminiumprofil tragen?
Ein einzelnes 4040-Profil mit 2,5 mm Wandstärke, das sich über einen Meter erstreckt und bei einer Punktlast in der Mitte der Spannweite liegt unter typischen Sicherheitsfaktoren im Bereich von 1,5 bis 3 kN, abhängig vom genauen Widerstandsmoment und den Endbedingungen. Bei höheren Belastungen sind Profile der 45er- und 60er-Serie mit verdickten Wandungen der Standard-Eskalationsweg.
Können Aluminium-Strangpressprofile im Freien oder in korrosiven Umgebungen verwendet werden?
Ja, mit dem richtigen Finish. Eloxierte 6063- oder 6061-Profile überstehen jahrzehntelange Außeneinsätze in architektonischen Anwendungen. In küstennahen oder chemisch aggressiven Atmosphären bieten Pulverbeschichtungen oder harteloxierte Schichten über 6061-T6 den empfohlenen Schutz; 6005A wird bevorzugt, wenn Schweißverbindungen freiliegen.