hsau hsau hsau hsau hsau
hsau hsau hsau hsau
- Heim
- Produkte
- Industrielle Aluminium-Strangpressprofile
- Aluminium-Extrusionsprofil der Serie 15
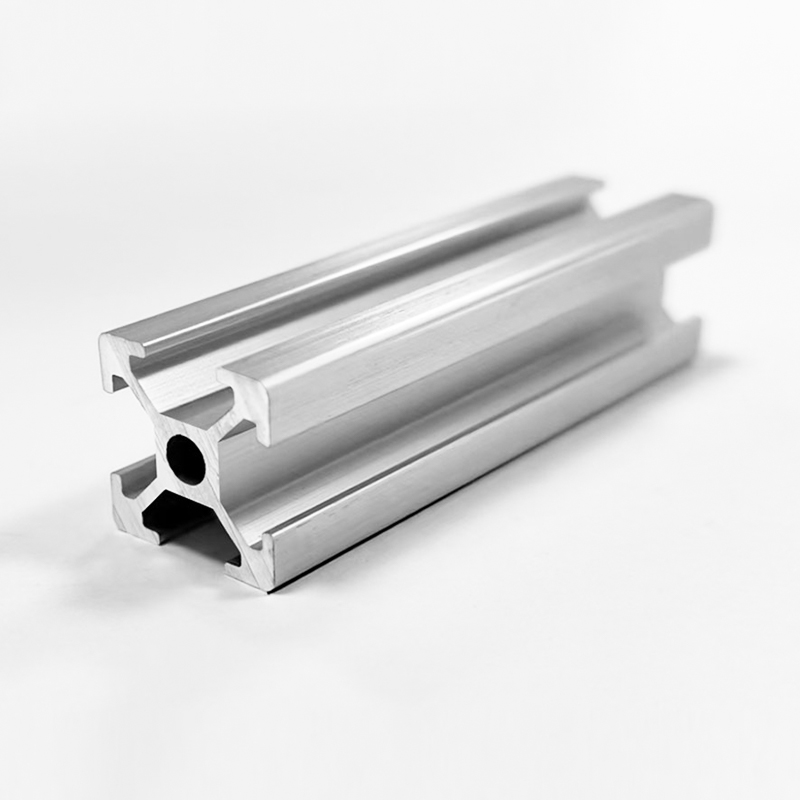
- Aluminium-Extrusionsprofil der Serie 20
- Aluminium-Extrusionsprofil der Serie 25
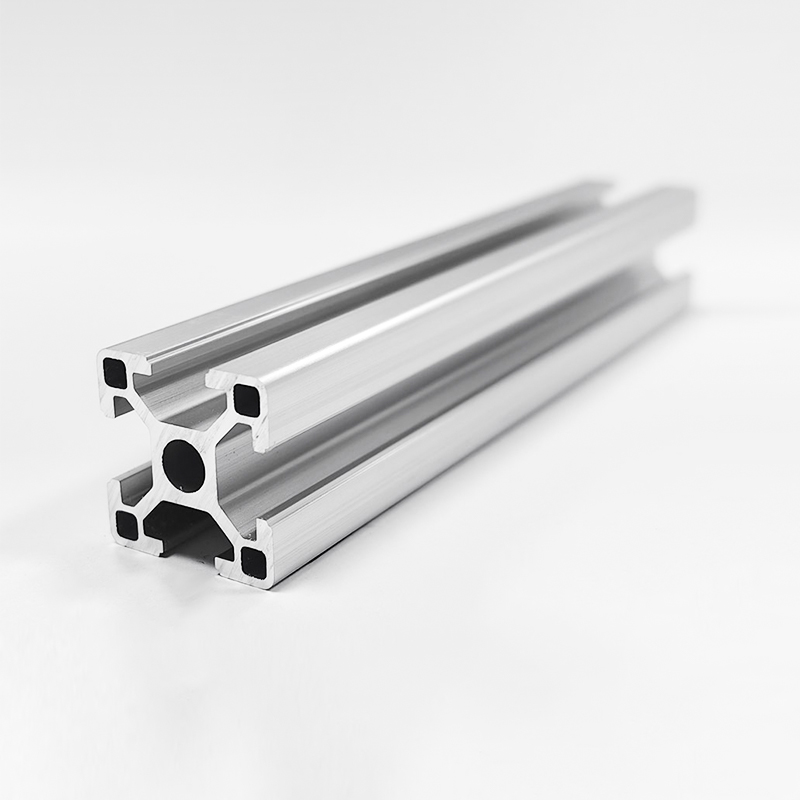
- Aluminium-Strangpressprofil der Serie 30
- Aluminium-Extrusionsprofil der Serie 40
- Aluminium-Extrusionsprofil der Serie 45
- Aluminium-Extrusionsprofil der Serie 50
- Aluminium-Strangpressprofil der Serie 60
- Aluminium-Extrusionsprofil der Serie 80
- Aluminium-Strangpressprofil der Serie 90
- Aluminium-Strangpressprofil der Serie 100
- Aluminium-Strangpressprofil der Serie 120
- Hilfsprofile aus Aluminium
- Zubehör für Aluminiumprofile
- Aluminiumprofilrahmen
- Kundenspezifischer Formenbau
- CNC-Aluminiumbearbeitung
- Industrielle Aluminium-Strangpressprofile
- Brauch
- Über uns
- Nachricht
- Kontaktieren Sie uns